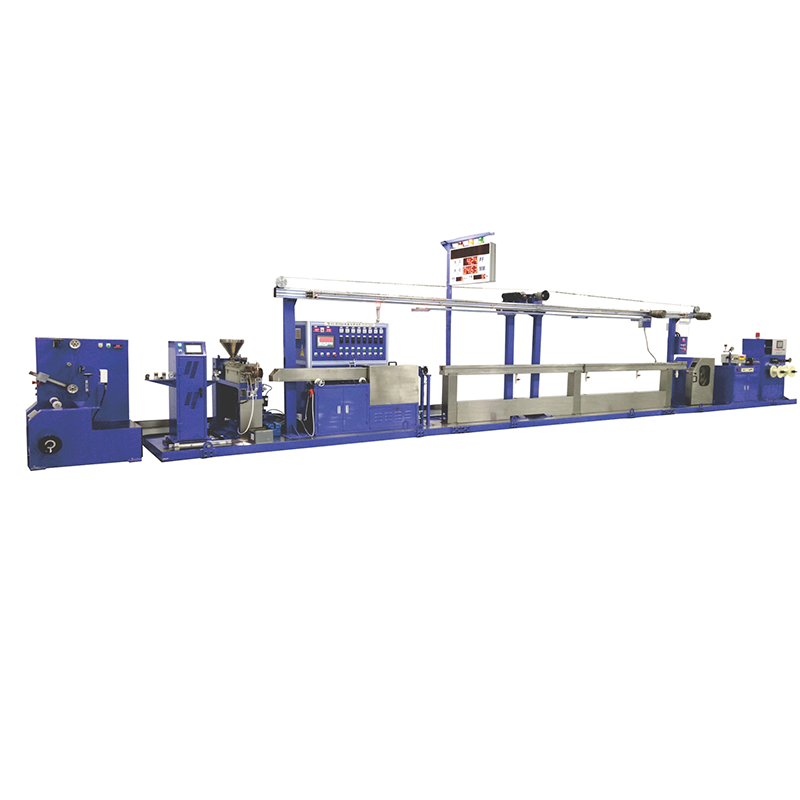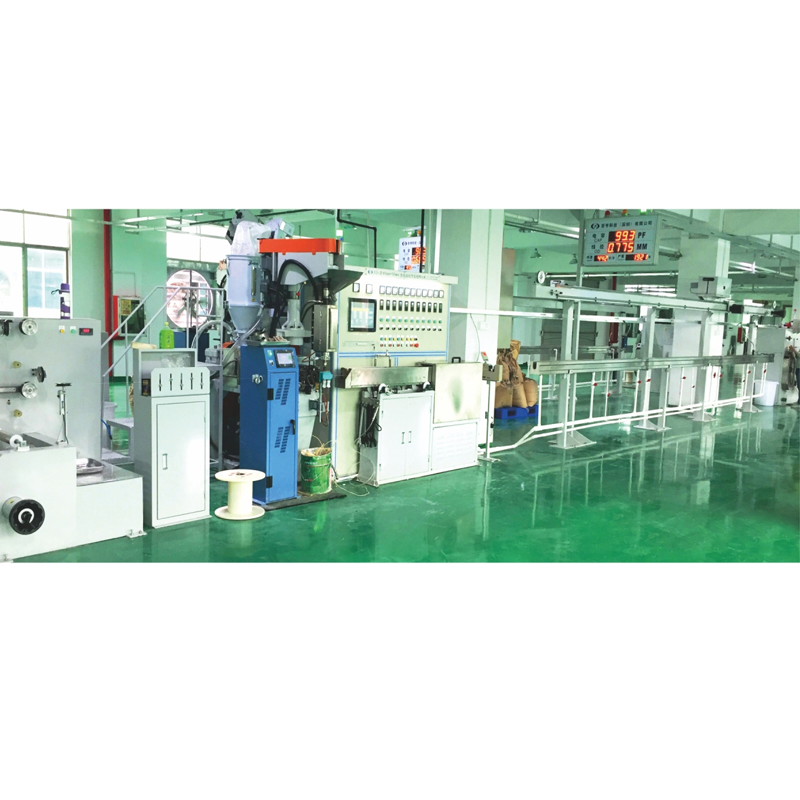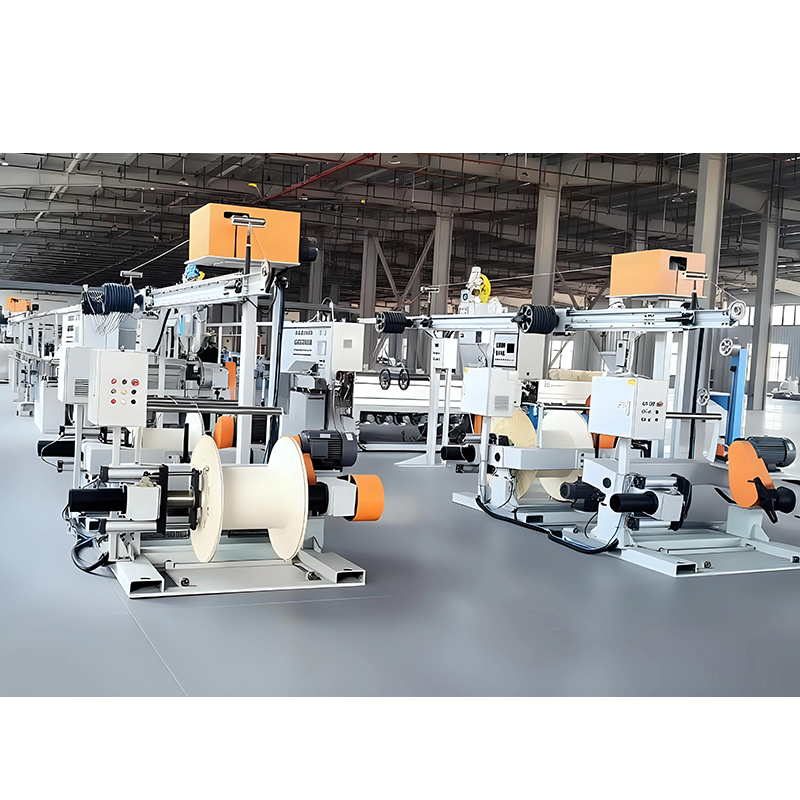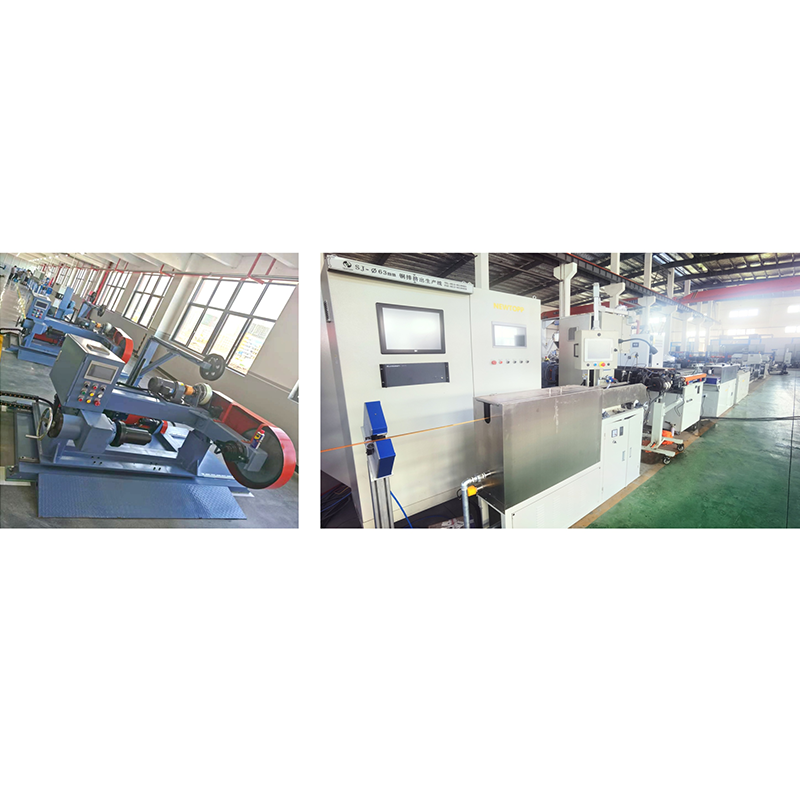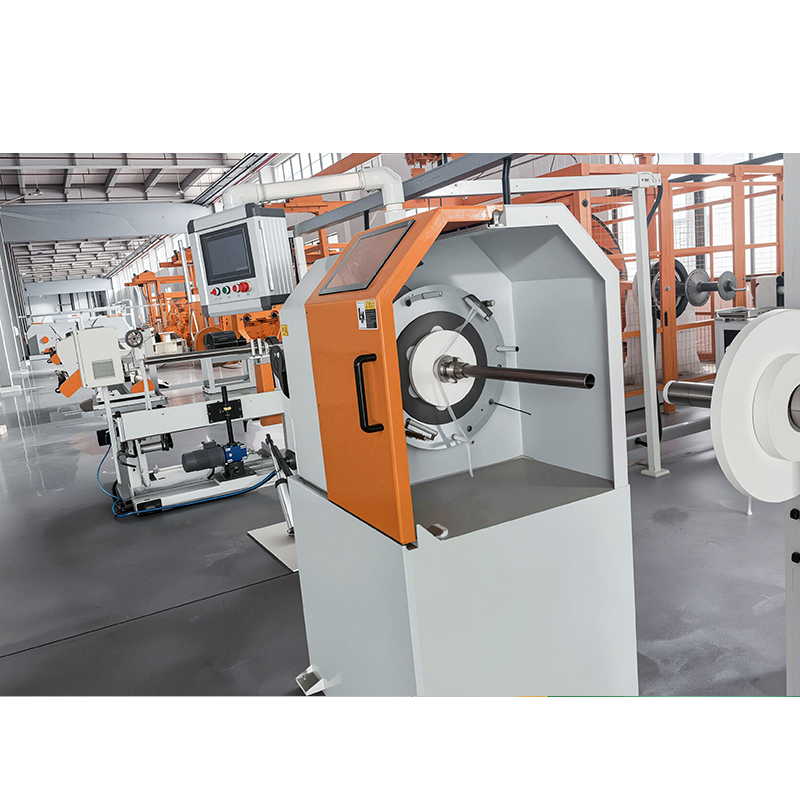




Une machine à toronner fonctionne en faisant tourner ses bobines de dévidage autour de l'axe du câble tandis que le câble est tiré vers l'avant à une vitesse contrôlée. Chaque tour enroule les fils entrants de manière hélicoïdale autour du faisceau déjà rassemblé au niveau de la plaque de pose, et la relation entre la vitesse de traction et la vitesse de rotation fixe la longueur de pas - la seule valeur qui décide si le conducteur fini est flexible, rond et répétable électriquement.
Tout le reste sur la machine existe pour protéger cette relation : même la tension de déploiement, un rotor ou une cage rigide, une filière de fermeture qui définit le point de toronnage et un enrouleur qui enroule le conducteur fini sans l'étirer. Comprenez ces quatre tâches et vous pourrez juger si une machine à toronner convient à votre câble.
Ce que fait une toronneuse : une définition pratique
Une toronneuse est un équipement de fabrication de câbles qui prend deux ou plusieurs fils ou âmes isolées à partir de bobines d'alimentation en rotation et les pose dans un assemblage hélicoïdal avec une longueur de pas définie et une direction de pas définie.
Ce n'est pas la même chose qu'un groupeur. Un groupeur rassemble les fils sans torsion arrière et leur permet de trouver leur propre pose. C'est rapide et peu coûteux, et parfaitement adapté aux câbles flexibles courts. Un toronneur contrôle délibérément l'hélice : chaque fil a une position connue, un taux de torsion connu et une direction connue. Ce contrôle explique pourquoi les conducteurs torsadés conservent leur rondeur, pourquoi les paires de données conservent leur symétrie électrique et pourquoi le dixième kilomètre de conducteur se comporte de la même manière que le premier.
Quelle que soit la taille de la machine, les tâches mécaniques ne changent jamais : faire tourner la fourniture, maintenir la tension uniformément, fermer les fils en un point fixe et enrouler le résultat sans le déformer. Les différences entre les types de machines sont simplement des réponses différentes à la question de savoir comment faire tourner l'alimentation sans stresser le fil.
Le cycle de travail, étape par étape
Le cycle se déroule dans un ordre fixe et chaque étape contraint la suivante. Si une étape est instable, la longueur de pas dérivera même si la vitesse du moteur n'a pas changé.
- Gain et tension. Les fils laissent des bobines montées à l’intérieur du rotor, de l’arc ou de la cage. La tension est maintenue par friction mécanique, freins pneumatiques ou rouleaux danseurs et, dans les bonnes pratiques, elle reste à quelques pour cent de la valeur réglée de la canette pleine à la canette vide.
- Rotation. Le rotor tourne à un régime réglé. Une machine à arc unique ajoute une torsion par tour. Une machine à double arc transporte deux bobines sur les côtés opposés du rotor, donc un tour ajoute deux torsions et le rendement double à peu près pour la même vitesse.
- Clôture. Tous les fils convergent vers une plaque de pose ou une filière de fermeture en aval du rotor. La distance entre le dernier guide et ce point de fermeture détermine la progression du pliage des fils dans l'hélice, et donc le travail du conducteur.
- Prendre. Un cabestan tire le toron à la vitesse de la ligne et une bobine l'enroule sous une tension contrôlée. La traction est généralement assurée par un dispositif de transport plutôt que par le moulinet lui-même, de sorte que le diamètre du moulinet ne modifie pas le pas.
- Torsion arrière. Sur les machines à retorsion, chaque bobine tourne également autour de son propre axe dans la direction opposée. Cela annule la majeure partie de la torsion que l'action de toronnage impose à chaque fil individuel, ce qui empêche les paires isolées et les conducteurs flexibles fins de riposter après avoir quitté la puce.
L’arithmétique qui les relie est courte. La longueur de pas en millimètres est égale à la vitesse de la ligne en mm par minute divisée par les torsions par minute, et les torsions par minute sont égales au régime du rotor multiplié par le nombre d'arcs. Une machine à double arc de 1 250 à 600 tr/min produit 1 200 torsions par minute ; à 60 m/min, soit 60 000 mm/min, cela donne une longueur de pas de 50 mm. Changez l'un ou l'autre numéro et la pose change avec lui - c'est pourquoi les rampes de vitesse lors du démarrage sont une source courante de sections molles ou inégales.
Longueur de pose, direction de pose et torsion arrière : les paramètres qui comptent
Seule une poignée de paramètres modifient réellement le conducteur et interagissent. Ajuster l’un sans surveiller les autres est la façon dont commencent la plupart des problèmes d’échouage.
| Paramètre | Ce qu'il contrôle | Note pratique |
|---|---|---|
| Longueur de pose | La distance parcourue par le câble lors d'une torsion complète | Une pose courte ajoute de la flexibilité et de la résistance à la fatigue ; une longue pose réduit les pertes et la diaphonie dans les câbles de données |
| Direction de pose | Si l'hélice va à gauche (S) ou à droite (Z) | Des directions de pose opposées sur des couches successives empêchent le conducteur de se détordre et facilitent la terminaison |
| Rapport de torsion arrière | Combien de contre-rotation chaque bobine reçoit | Trop peu laisse une torsion résiduelle ; trop peut desserrer le brin à l'intérieur de la matrice |
| Vitesse du rotor | Tours par minute, donc sortie à une vitesse de ligne donnée | Limité par la masse de la bobine, la dérive et la qualité des roulements plutôt que par l'entraînement |
| Vitesse de ligne | Le taux de traction à travers la machine | Combiné avec le régime, il définit le lay ; les rampes doivent être coordonnées avec le rotor |
| Tension de paiement | Position du fil à l'intérieur du toron | Une tension inégale provoque une mise en cage des oiseaux, une variation du diamètre et une saillie du noyau |
| Facteur de remplissage et taille de matrice | À quel point les fils sont serrés dans la section transversale | Les conducteurs compactés ont généralement une valeur d'environ 0,9 ; une matrice surdimensionnée laisse le brin lâche |
Comment fonctionnent les principaux types de toronneuses
Le type de machine découle de trois questions : quelle est la taille du conducteur, quelle doit être sa flexibilité et la puissance dont vous avez besoin. Le principe de fonctionnement est identique dans tous ; seule la façon dont les bobines sont transportées change.
Toronneuses à double arc : deux torsions par tour
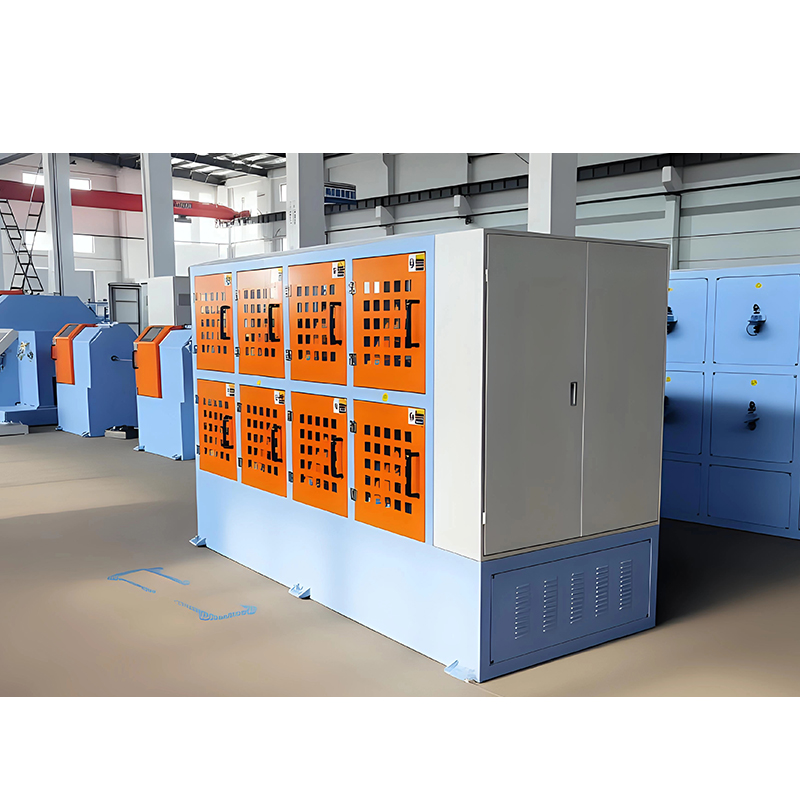
Dans une machine à double arc, les bobines sont placées à l'intérieur d'un rotor en forme d'arc. Chaque demi-tour de l'arc porte une bobine autour de l'axe du câble, donc un tour complet donne deux tours. C'est pourquoi ces machines dominent pour les conducteurs moyens et fins où le rendement est important : une toronneuse à double arc 1250 peut atteindre des taux de torsion très élevés tout en gardant le chemin du fil doux. Le compromis est que l'arc doit être équilibré avec précision, car à grande vitesse, tout déséquilibre se manifeste immédiatement sous forme de variation de longueur de pas et d'ondulation de tension.
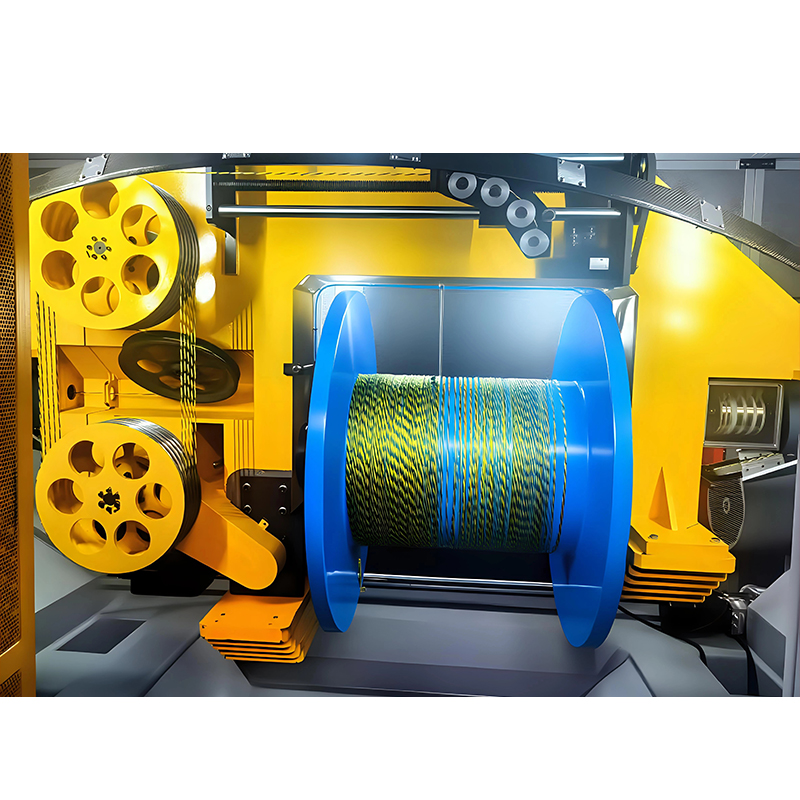 Toronneuse à double arc 1250 pour la production de noyaux de câbles La toronneuse à double arc 1250 tord les conducteurs et les fibres en âmes de câble, offrant deux torsions par tour avec une tension équilibrée pour les fils moyens et fins. Voir le produit →
Torsadeurs à paires back-twist : conçus pour les données et les noyaux flexibles
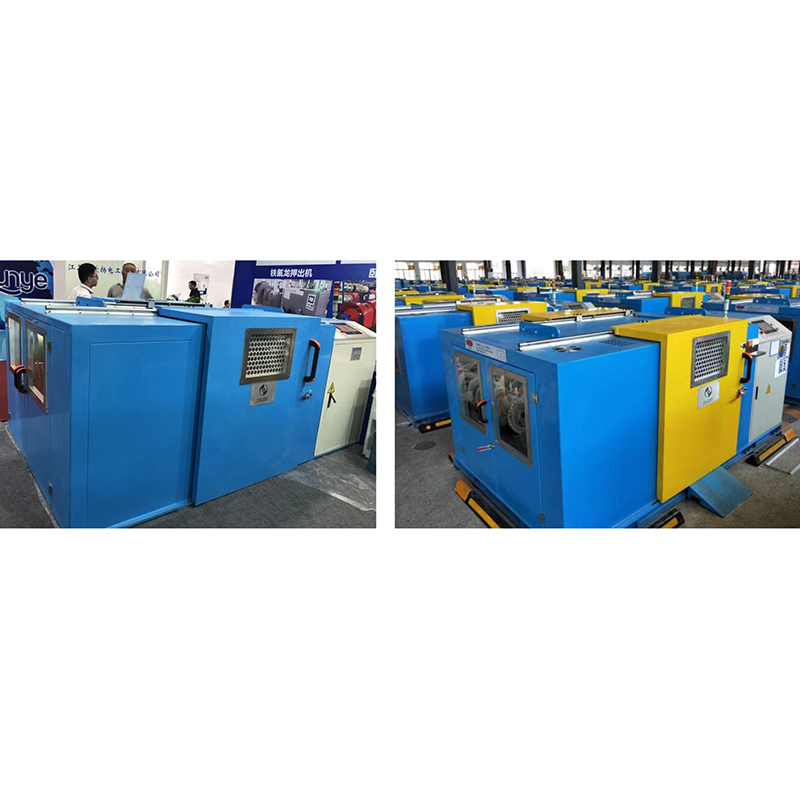
Un toronneur à paire de torsion arrière fait tourner chaque bobine dans le sens contraire de la direction du rotor principal. Les conducteurs isolés individuels arrivent donc au point de fermeture presque sans torsion stockée, ce qui est particulièrement important pour les câbles LAN et de données, les câbles de bras de robot et les câbles de chaîne porte-câbles. Les versions horizontales et verticales existent parce que l'agencement de l'atelier et le cheminement des câbles déterminent laquelle convient : une machine horizontale convient aux longs trajets de décollage droits, tandis qu'un cadre vertical économise de l'espace au sol et gère des noyaux légers et fins. Réglez mal le rapport de torsion arrière et la paire s'ouvrira après le dé ou se retournera sur elle-même lors du processus suivant.
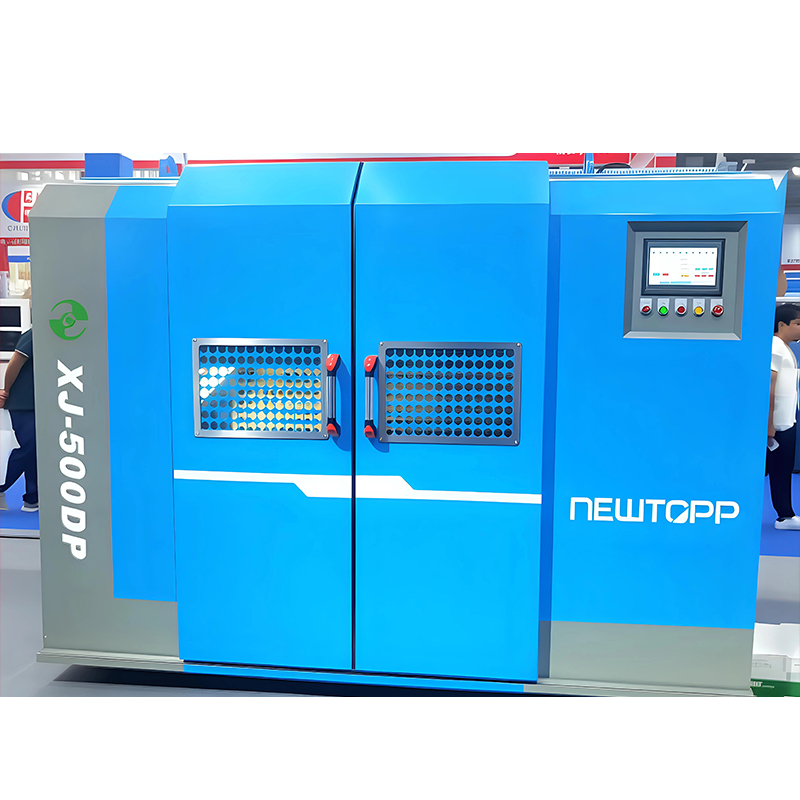 Machine de toronnage de paires de torsion arrière horizontale/verticale pour câbles de données Une machine de gainage et de torsion de paires par torsion arrière pour les âmes isolées de câbles de données ; la contre-rotation réduit la torsion stockée avant la fermeture, prenant en charge le travail Cat-5/6 et HDMI 2.1. Voir le produit →
Toronneuses planétaires : nombreuses bobines, contrainte minimale
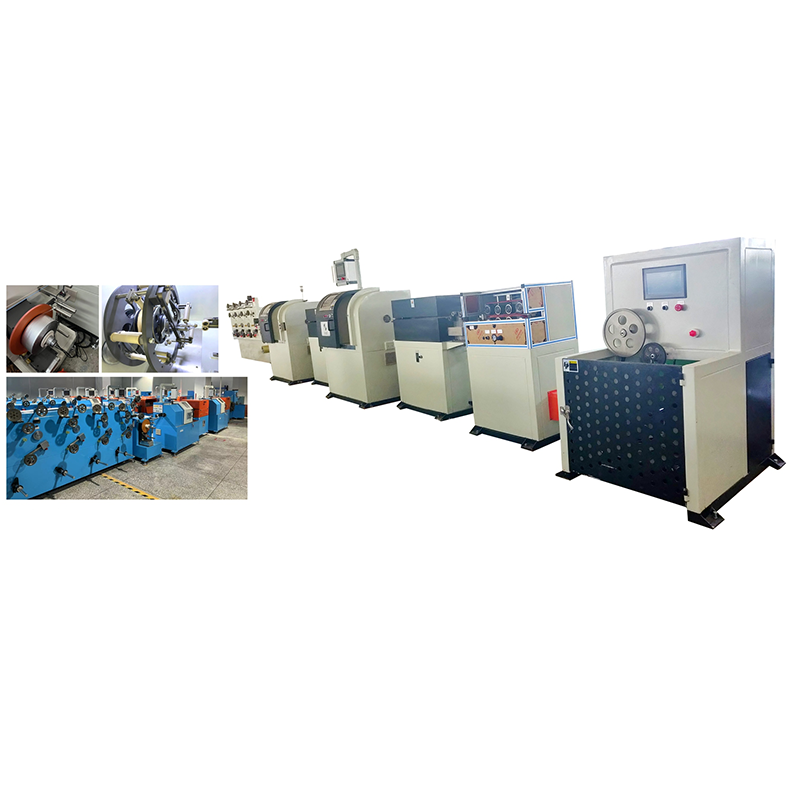
Un toronneur planétaire transporte ses bobines dans une grande cage qui tourne dans son ensemble, de sorte que chaque bobine garde une orientation fixe par rapport au câble. Le cheminement des câbles est long et doux, ce qui est exactement ce dont ont besoin les gros conducteurs de puissance, les conducteurs en forme de secteur et les assemblages de fils en acier ou en aluminium. La machine est plus lente qu'une toronneuse d'étrave, mais elle gère des bobines lourdes, de grandes sections transversales et des matériaux qui ne tolèrent pas une flexion brusque. C'est également le choix habituel lorsque le toron doit rester intact sur le plan métallurgique.
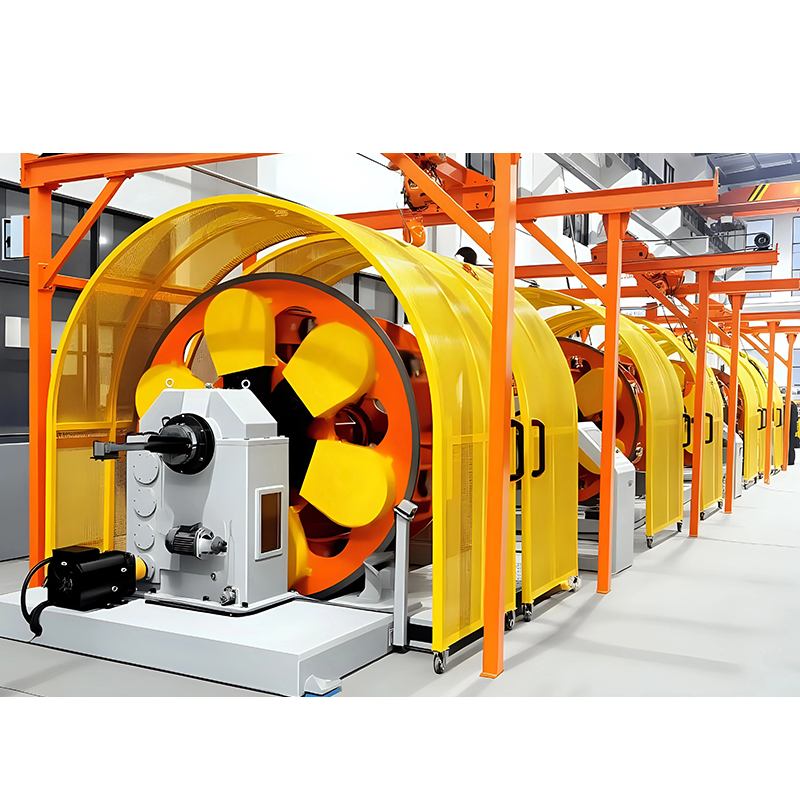 Machine de toronnage de type planétaire pour câbles de précision complexes Toronneuse planétaire avec bobines montées sur cage pour des chemins de fils doux, adaptée aux gros conducteurs de puissance et aux câbles de précision complexes nécessitant une symétrie géométrique et un faible couple résiduel. Voir le produit →
Les monobrins en porte-à-faux et les triples brins comblent les lacunes à chaque extrémité de la gamme. Un monobrin en porte-à-faux est compact et facile à enfiler, ce qui convient aux petites séries et aux changements fréquents. Un triple toron effectue trois opérations de torsion en un seul passage dans la machine, ce qui constitue un moyen pratique de construire un conducteur étanche et compact sans faire passer le câble dans trois lignes distinctes.
Le principe de fonctionnement derrière tout cela est exposé plus en détail dans ce document. guide complet des machines à toronner les câbles , y compris la façon dont la longueur de pas interagit avec chaque famille de machines.
Quand les paramètres de fonctionnement tournent mal
La plupart des défauts d'échouage peuvent être attribués à l'une des cinq causes suivantes, et le symptôme pointe généralement directement vers la cause.
- Cage à oiseaux, lorsque les fils s'ouvrent entre la matrice et le récepteur, cela signifie presque toujours que la tension de débit est inégale ou qu'une bobine traîne.
- Sections lâches ou molles dans un conducteur par ailleurs bon proviennent généralement d'une rampe de vitesse lors du démarrage ou d'une bobine qui est arrivée jusqu'au bout et a perdu sa tension.
- Longueur de pose inégale le long de la bobine indique un glissement du cabestan, une courroie de transport usée ou une tension de tension qui augmente à mesure que la bobine se remplit.
- Détorsion du conducteur après la filière indique une torsion arrière trop faible ou une direction de pose qui va à l'encontre de la couche suivante.
- Fils aplatis ou marqués sont un problème de matrice : une matrice de fermeture trop serrée, un guide entaillé ou un chemin de fil qui se plie trop fortement près du rotor.
Faire correspondre la machine au câble que vous construisez
Le même principe produit des machines très différentes selon le câble. C'est la partie qui mérite d'être vérifiée par rapport à votre propre liste de produits avant de spécifier quoi que ce soit.
| Câble ou conducteur | Configuration typique | Pourquoi ça convient |
|---|---|---|
| Bras de robot et câble de chaîne porte-câbles | Toronneuse à paire à torsion arrière, pose courte, rapport de torsion arrière élevé | Les âmes flexibles nécessitent une faible torsion résiduelle pour survivre à des millions de cycles de flexion |
| Câble LAN et données | Toronneuse à paire à torsion arrière avec une tolérance de pose serrée | La géométrie de la paire doit rester stable, sinon la diaphonie et la dérive d'impédance |
| Câble automobile et EV | Toronneuse à double étrave avec filière de compactage | Rendement élevé sur sections moyennes, diamètre constant pour l'isolation |
| Conducteur secteur du câble d'alimentation | Strandeur planétaire à grande cage | Les bobines lourdes et les grandes sections nécessitent un chemin de fil long et doux |
Foire aux questions
Quelle est la différence entre l’échouage et le regroupement ?
Le toronnage contrôle délibérément la longueur et la direction du pas, de sorte que la géométrie du conducteur est définie et reproductible. Le regroupement permet aux fils de prendre leur propre pose aléatoire sans torsion arrière, ce qui est plus rapide et moins cher mais donne un conducteur moins rond et moins prévisible.
Comment calculer la longueur de pose ?
Divisez la vitesse de la ligne par les tours par minute. Étant donné qu'une machine à double arc ajoute deux torsions par tour, ses torsions effectives par minute sont deux fois supérieures au régime du rotor - rappelez-vous ce facteur avant de comparer deux machines sur papier.
Pourquoi un conducteur toronné se détorde-t-il après avoir quitté la puce ?
Les fils portent toujours la torsion stockée due à l'action de torsion. La torsion arrière en supprime la majeure partie. Si le brin s'ouvre ou rebondit, augmentez progressivement le rapport de torsion arrière et vérifiez le sens de pose de la couche suivante.
Une machine de toronnage peut-elle gérer à la fois des conducteurs rigides et flexibles ?
Seulement dans certaines limites. Une machine à torsion arrière peut fonctionner dans les deux cas, mais la longueur de pas et le rapport de torsion arrière dont vous avez besoin pour un câble flexible sont très différents de ceux d'un conducteur d'alimentation compact. Dans la pratique, la plupart des usines répartissent le travail entre une toronneuse à paire de torsion arrière et un arc ou une machine planétaire plutôt que de faire des compromis sur l'un d'entre eux.
Le principe de fonctionnement d'une toronneuse ne change jamais : faites tourner l'alimentation, maintenez une tension uniforme, fermez les fils à un point connu et tirez le résultat à une vitesse qui fixe la pose. Ce qui change, c'est la façon dont les bobines sont transportées, et cette décision de conception unique détermine les tailles de conducteurs, les matériaux et les niveaux de flexibilité qu'une machine peut servir. Faites d'abord correspondre cette décision à votre liste de câbles, et les réglages des paramètres deviennent une question de réglage de routine plutôt que de conjectures.
Newtopp fabrique des équipements de câbles depuis 2004, couvrant les lignes d'extrusion, de toronnage et de rubanage à partir d'une seule base de fabrication, ce qui est utile lorsqu'un conducteur doit passer du toronneur au processus suivant sans que les tolérances ne dérivent entre les fournisseurs.