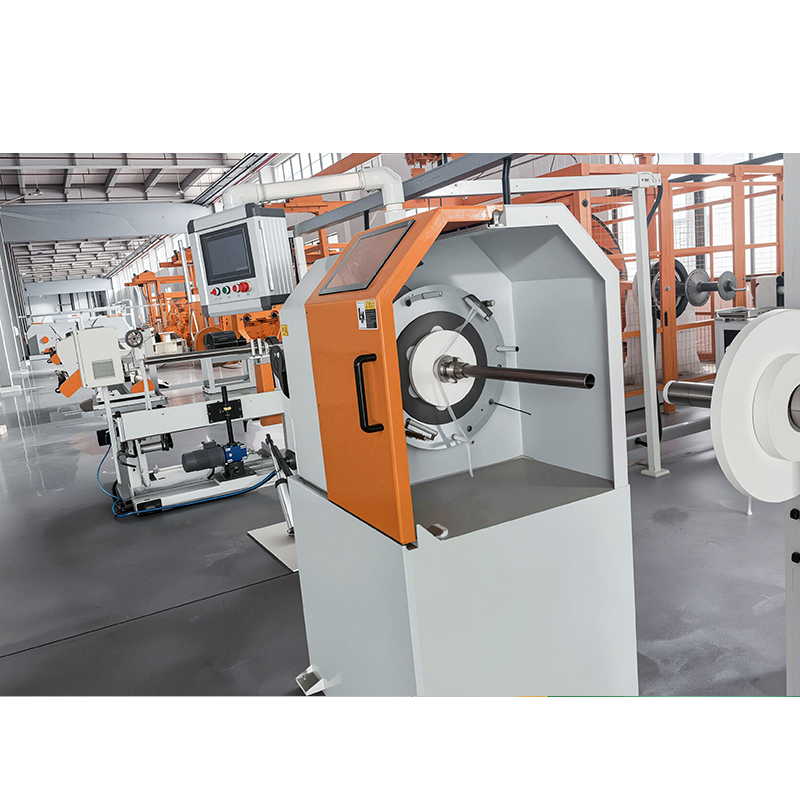




Sept chiffres déterminent si une toronneuse tubulaire convient à votre conducteur : nombre de bobines, taille de bobine, plage de pas, vitesse du rotor, diamètre du fil unique, section transversale finie et précision de la tension par bobine. Tout le reste d’un devis est secondaire, et un fournisseur qui ne peut pas citer les sept ne fait que deviner.
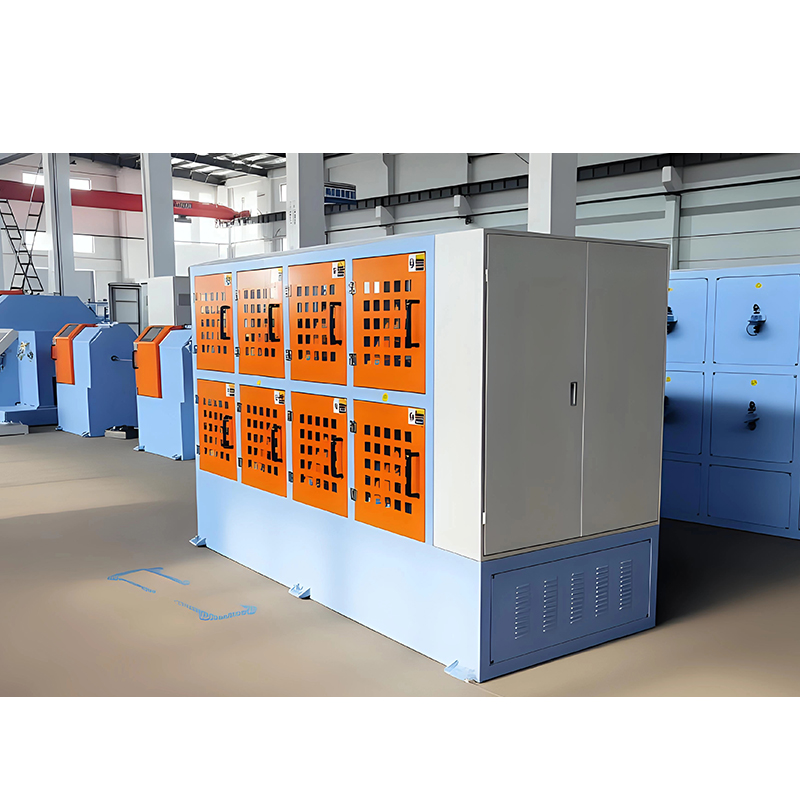
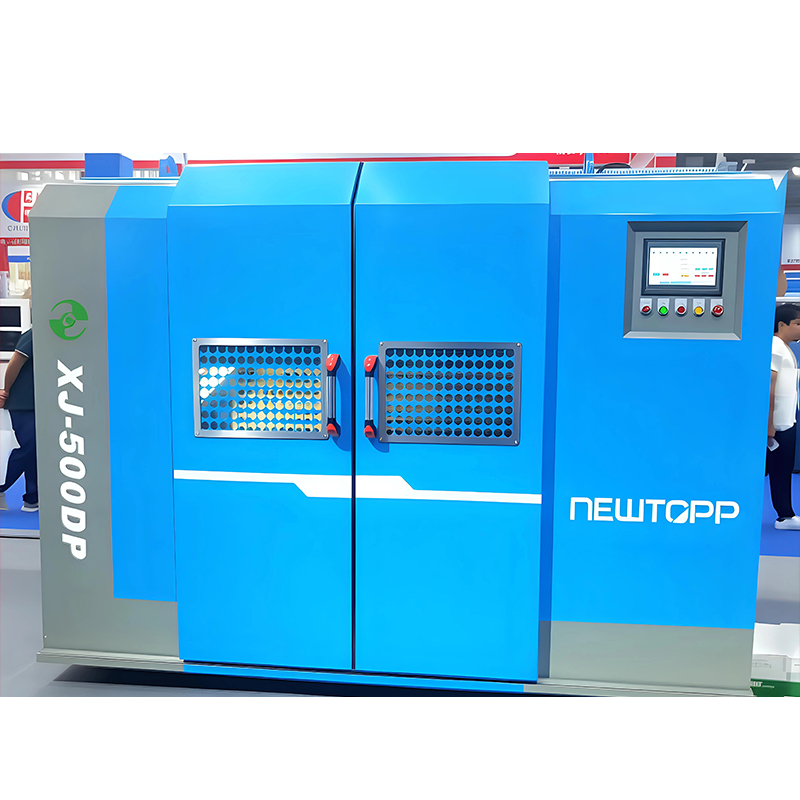
Une toronneuse tubulaire est une toronneuse rigide dans laquelle les bobines de dévidage reposent à l'intérieur d'un tube rotatif. Chaque tour de ce tube pose exactement une torsion dans le conducteur, de sorte que la vitesse de production et la longueur de pas sont verrouillées ensemble par une formule : la vitesse de ligne est égale au pas multiplié par la vitesse du rotor. Il n'y a pas de bras d'arc ni de torsion arrière, ce qui maintient le chemin du fil court, la dérive faible et le rotor rapide. Cette combinaison est la raison pour laquelle les toronneuses tubulaires transportent la plupart des productions de cuivre nu et d'aluminium à 7, 19 et 37 fils jusqu'à environ 630 mm².
Si vous êtes toujours en train de cartographier la famille de machines plus large, un guide complet des machines à toronner les câbles est un compagnon utile à cette page. Ci-dessous, nous restons sur les spécifications des tubes et comment les comparer ligne par ligne.
Qu'est-ce qu'une toronneuse tubulaire et quand est-ce le bon outil ?
Une toronneuse tubulaire est l'outil idéal lorsque la construction nécessite 7 à 37 fils, un câblage compact concentrique et une sortie continue, plutôt que les très gros paquets fournis par une machine planétaire.
Comment fonctionne le chemin de fil
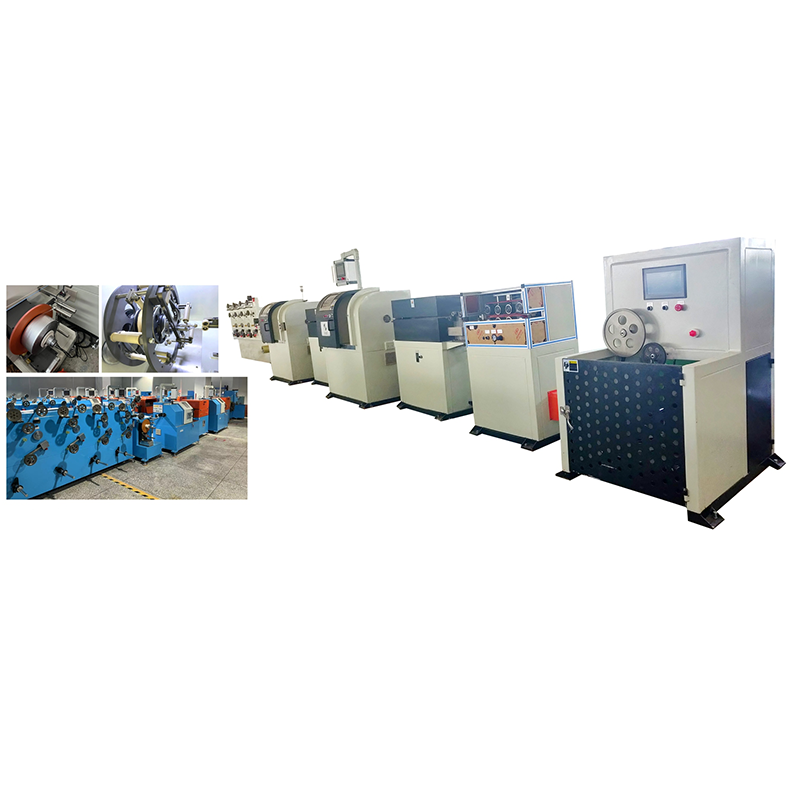
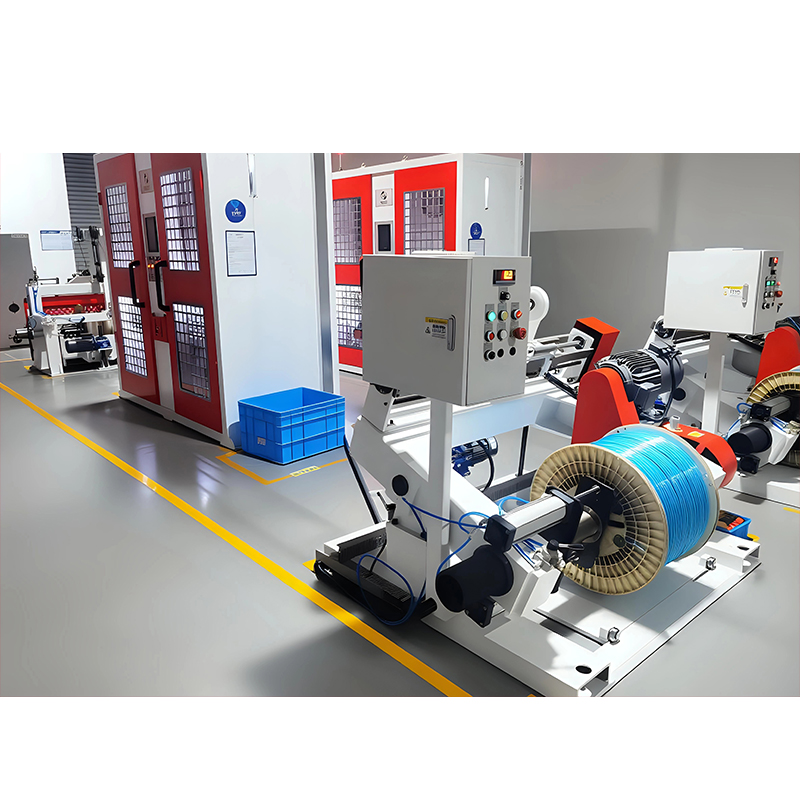
Chaque bobine de paiement repose dans un berceau à l’intérieur du tube rotatif. Le fil quitte la bobine à travers une broche creuse, passe sur des rouleaux de guidage en céramique et tous les fils convergent vers une matrice de fermeture immédiatement avant le cabestan récepteur. Comme les bobines se déplacent avec le tube, le fil est libéré sans être retordu sur lui-même, le pas n'est donc formé qu'au niveau de la matrice de fermeture. C'est aussi pourquoi une machine tubulaire fonctionne plus vite qu'une toronneuse planétaire avec le même nombre de fils : la masse en rotation est un cylindre équilibré au lieu d'une grande cage ouverte.
Là où une toronneuse tubulaire n’est pas la solution
Trois cas poussent les acheteurs ailleurs. Les constructions au-delà d'environ 37 fils ou 630 mm² nécessitent généralement la plus grande capacité de bobine d'un toronneur planétaire. Les noyaux isolés qui tolèrent deux passes par tour sont mieux servis par une machine à double torsion de type arc, qui divise par deux la vitesse du rotor nécessaire pour le même rendement. Les paires de données et les câbles LAN nécessitent un toron de paire à torsion arrière afin que les conducteurs individuels ne soient pas trop tordus avant la fermeture de la paire.
La fiche technique : onze chiffres à comparer
La fiche technique est plus importante que la brochure, car ces onze paramètres décrivent ce qu'une toronneuse tubulaire peut réellement produire plutôt que ce à quoi elle ressemble dans une usine.
| Paramètre | Gamme typique | Ce qu'il contrôle |
|---|---|---|
| Positions des canettes | 6 1 à 36 1 | Nombre maximum de fils dans le conducteur fini |
| Taille de la canette | PND 400 à PND 800, plus grand sur les autres types de toronneuses | Volume du package de paiement et fréquence de rechargement |
| Plage de pas (longueur de pose) | 20 mm à 300 mm | Flexibilité du conducteur et débit à une vitesse donnée |
| Vitesse du rotor | 200 à 1200 tr/min | Plafond sur la vitesse de production à un pas donné |
| Vitesse de ligne | 30 à 250 m/min | Sortie, mais uniquement significative lorsqu'elle est citée avec le pitch |
| Diamètre d'un seul fil | 0,15 mm à 3,0 mm | Ce que le système de tension et les guides peuvent gérer |
| Coupe transversale finie | 0,5 mm² à environ 630 mm² | Taille du conducteur, la matrice de fermeture et la prise acceptent |
| Tension par canette | 5 N à 40 N, maintenu dans environ ±10 % | Concentricité, rupture de fil et ovalité du conducteur |
| Bobine réceptrice | 630 PND à 1 250 PND | Longueur de bobine transmise au processus suivant |
| Tolérance de pas | Dans environ ±2 % de la valeur définie | Cohérence de la longueur de pose sur toute la bobine |
| Puissance installée | 15 kW à 75 kW | Fourniture du chantier, câblage et chargement des fondations |
Nombre de canettes et taille de canette : capacité en chiffres simples
Le nombre de canettes définit le nombre maximum de fils et la taille de la canette définit la durée pendant laquelle la machine fonctionne avant de s'arrêter pour un rechargement, donc rien d'autre sur la fiche technique ne modifie autant la production quotidienne que ces deux chiffres.
Lecture d'un nombre de canettes
Une machine décrite par 12 1 comporte douze positions de dévidage rotatives plus une position centrale stationnaire pour le fil central. Le modèle est simple : 6 1 construit un conducteur à 7 fils, 18 1 construit un conducteur à 19 fils et 36 1 construit un conducteur à 37 fils. Achetez le nombre dont vous avez besoin pour la plus grande construction de votre carnet de commandes, car une machine ne peut pas toronner plus de fils qu'elle n'a de positions, et exécuter un travail à 19 fils sur une machine de 36 1 gaspille la capacité du rotor et l'énergie.
Lire une taille de canette
Les désignations des machines portent souvent le diamètre de la bride de la bobine, comme PND 400, 500, 630 ou 800. Le passage d'une bobine de 400 mm à une bobine de 630 mm augmente le volume de l'emballage d'environ deux fois et demie, puisque le volume évolue avec le carré du diamètre. Cela réduit les arrêts de rechargement sur les longs trajets, mais le tube plus lourd nécessite plus de puissance installée, une base plus rigide et des distances de freinage plus longues. Là où la construction du conducteur permet un boîtier plus grand et une géométrie de torsion différente, des machines telles que la toronneuse à double arc 1250 adoptent la même logique jusqu'à un tambour de 1250 mm.
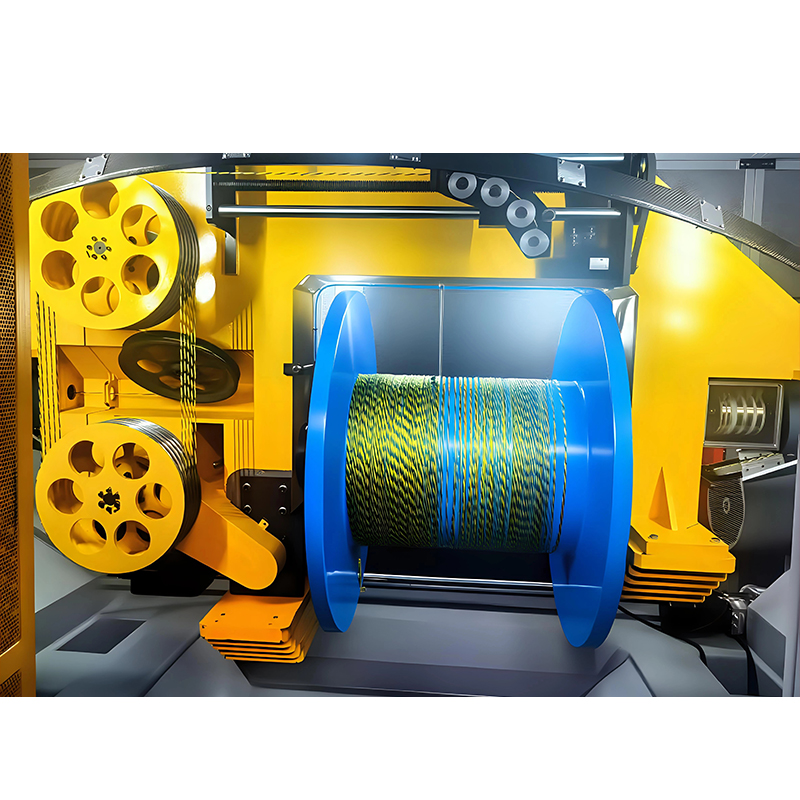 Toronneuse à double arceau 1250 pour la production à grande vitesse de câbles de diamètre moyen Machine de toronnage à double arc d'une capacité de tambour de 1 250 mm, conçue pour la tension équilibrée et le toronnage à grande vitesse de conducteurs de diamètre moyen dans les câbles de données, d'énergie et spéciaux. Voir le produit →
Plage de pas, vitesse du rotor et vitesse de ligne : trois chiffres qui s'emboîtent
Le pas, la vitesse du rotor et la vitesse de ligne ne peuvent pas être spécifiés indépendamment, car la vitesse de ligne en mètres par minute est simplement le pas en mètres multiplié par la vitesse du rotor en tours par minute.
Un pas de 60 mm à 800 tr/min donne 48 m/min. La même machine, au pas de 300 mm et à 830 tr/min, atteint 249 m/min — d'où vient généralement ce chiffre impressionnant. Lorsque vous comparez les devis, convertissez d'abord chaque revendication de vitesse en pas et en vitesse de rotor ; une machine annoncée à 250 m/min peut être incapable de votre pas de 60 mm à plus de 48 m/min.
Choisir l'emplacement
Le pas est normalement choisi comme un multiple du diamètre du conducteur, appelé rapport de pas. Pour les conducteurs en cuivre à torons concentriques, les rapports de pas de la couche externe se situent généralement entre 8 et 16 fois le diamètre du toron. Un pas plus court signifie plus de torsions par mètre, un conducteur plus flexible et un rendement inférieur à la même vitesse du rotor ; un pas plus long signifie un conducteur plus rigide et plus compact produit plus rapidement. Les câbles industriels flexibles se trouvent à l'extrémité courte, les câbles d'alimentation fixes à l'extrémité longue.
Vérification de la précision du pas
Demandez la tolérance de hauteur sous forme de pourcentage plutôt que sous forme d'un mot tel que « précis ». Environ ± 2 % sur un échantillon d'un mètre est un objectif commercial raisonnable, et il doit être mesuré sur la bobine réceptrice finie, et non sur un échantillon enfilé à la main sur la filière.
Alternatives multi-torsions
Si une construction tolère plus d'une pose par tour, le rendement peut augmenter sans affecter la vitesse du rotor. Une machine à triple toronnage effectue trois torsions par tour, ce qui convient aux conducteurs fins et flexibles lorsqu'un câblage serré est requis, mais qu'un rotor tubulaire devrait tourner à une vitesse peu pratique.
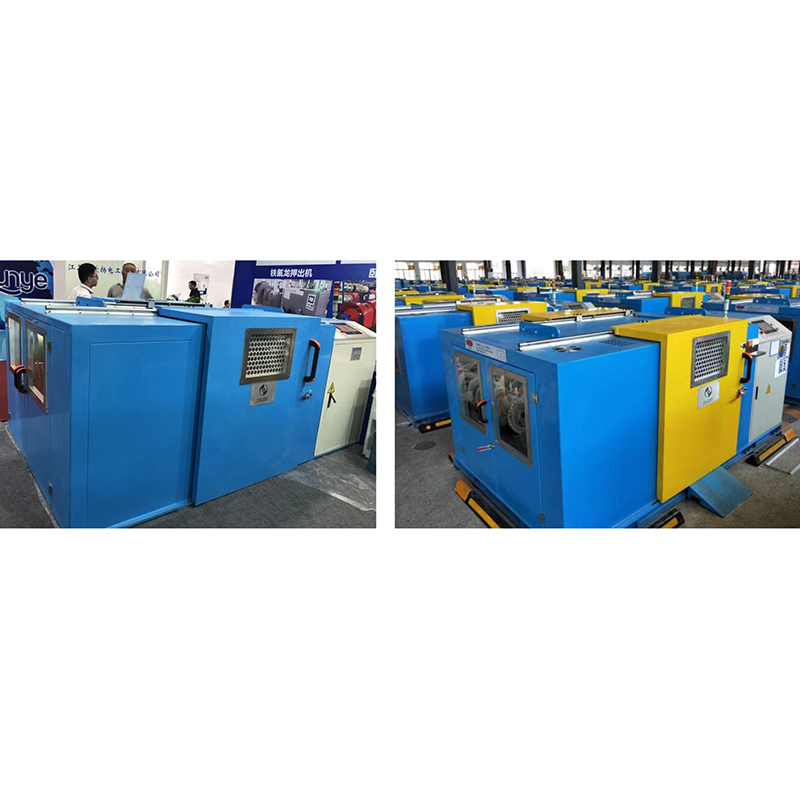 Machine à triple toronnage pour câbles LAN CAT5E, CAT6 et CAT7 La toronneuse à triple pas effectue trois torsions par tour, en utilisant un contrôle de pas servo pour une torsion précise et stable des paires dans les câbles de données CAT5E, CAT6 et CAT7. Voir le produit →
Gamme de fils, construction de conducteurs et matrices de fermeture
Un toronneur tubulaire est généralement spécifié sur une gamme de fils simples de 0,15 mm à 3,0 mm et une gamme de conducteurs finis jusqu'à environ 630 mm², la matrice de fermeture et les rouleaux de forme décidant de la rondeur ou de la forme du conducteur fini.
- 0,15 mm à 0,5 mm : vitesse de rotor élevée, faible tension et guides en céramique sont essentiels pour éviter les entailles et les cassures.
- 0,5 mm à 1,5 mm : la bande à usage général pour les fils de construction, les câbles de commande et les conducteurs d'instrumentation.
- 1,5 mm à 3,0 mm : conducteurs de câbles d'alimentation et aluminium, où la tension et la rampe de freinage comptent plus que la vitesse maximale.
- Compactage : une filière de compactage après la filière de fermeture réduit généralement le diamètre du conducteur de 6 % à 10 %, ce qui permet d'économiser du composé isolant en aval.
- Conducteurs sectoriels : les rouleaux de formage avant l'enroulement réalisent des formes de secteur pour les gros câbles électriques, et doivent être précisées au moment de la commande.
- Aluminium : plus doux que le cuivre, attendez-vous donc à des réglages de tension plus faibles, à une accélération plus douce et à une fermeture plus longue pour contrôler la qualité de la surface.
Spécifications du système de contrôle de tension, de tension et d'entraînement
Le contrôle de la tension est le point où les toronneuses tubulaires bon marché échouent : une machine qui maintient la tension par bobine à environ ± 10 % produit un conducteur concentrique et une machine qui ne produit pas de fils cassés, de sections déformées et de rejets au niveau de la ligne d'isolation.
Les freins à friction mécaniques avec rouleaux danseurs constituent l’option la plus simple et sont acceptables pour les comptages grossiers à vitesse constante. Les freins pneumatiques et les freins à hystérésis avec retour en boucle fermée maintiennent mieux la tension lors de l'accélération et de la décélération, ce qui est important lorsqu'un rotor 36 1 passe de zéro à la vitesse de travail. Du côté de la tension de tension, vérifiez la plage de tension conique, le pas de traversée (normalement réglé légèrement plus large que le diamètre du conducteur afin que les enroulements ne se chevauchent pas), la précision du compteur de longueur et la réponse de détection de rupture de fil. Pour l'ensemble d'entraînement, des servomoteurs indépendants par section de rotor avec stockage de recettes PLC permettent à un opérateur de rappeler une construction au lieu de réinitialiser les engrenages, ce qui raccourcit le passage des heures aux minutes.
Toronneuses tubulaires ou à arc, planétaires et à torsion arrière
Choisissez le type de toronneuse en fonction des torsions par tour et de la taille du paquet : tubulaire pour une pose par tour à grande vitesse, arc pour deux poses par tour, planétaire pour les gros colis et le nombre élevé de fils, et machines à torsion arrière pour les paires de données.
| Type de machine | Torsions par révolution | Nombre de fils typique | Taille typique du conducteur | Meilleur ajustement |
|---|---|---|---|---|
| Tubulaire (rigide) | 1 | 6 1 à 36 1 | Jusqu'à environ 630 mm² | Conducteurs de bâtiment, de commande et de puissance en cuivre nu et en aluminium |
| Arc (double torsion) | 2 | 2 à 12 | Jusqu'à environ 120 mm² | Ames isolées, câbles de commande et d'instrumentation |
| Planétaire | 1 | 12 à 60 | Au-dessus de 630 mm² | Gros conducteurs de puissance, nombre de fils élevé, grandes bobines |
| Paire de torsion arrière | 1 par paire, avec compensation de torsion arrière | 2 par paire | Jusqu'à environ 6 mm² de paires | Câbles de données, LAN et construction jumelée |
Lorsqu'un projet dépasse la plage confortable de la machine tubulaire, la réponse habituelle est une toronneuse planétaire, qui transporte plus de bobines dans une cage plus grande et échange la vitesse du rotor contre la taille du paquet et le nombre de fils.
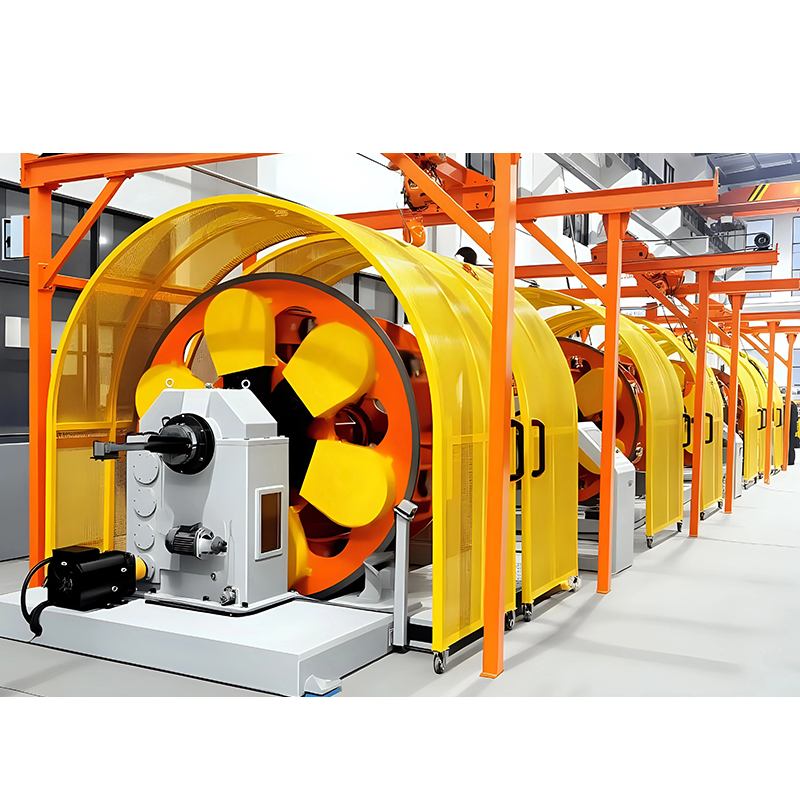 Planétaire Type Stranding Machine for Complex High-Performance Cable Cabling Planétaire stranding machine suits more bobbins and high core counts, using synchronous rotation and integrated shielding/taping for complex precision cables. Voir le produit →
Que vérifier lors des tests d'acceptation
Exécutez le test d'acceptation avec un rotor vide et complètement chargé, car les erreurs de vitesse, de tension et de vibration n'apparaissent que lorsque le tube supporte son poids de canette maximum.
- Précision du pas : mesurez dix longueurs de pas consécutives sur la bobine finie et confirmez qu'elles se situent dans la tolérance convenue, généralement ± 2 %.
- Cohérence de la tension : vérifiez chaque position de gain avec un tensiomètre à vitesse de fonctionnement et enregistrez l'écart sur toutes les positions.
- Vitesse sous charge : chronométrez une longueur mesurée avec le poids de la canette plein, et non avec le poids à vide, et enregistrez le pas réellement utilisé.
- Bruit et vibrations : des lectures inférieures à environ 80 dB(A) à un mètre et une rotation douce du tube indiquent un bon équilibre et un bon alignement des roulements.
- Échantillon de conducteur : testez la résistance CC, l'allongement, la concentricité et la finition de surface, et comparez-le à l'échantillon préalable à l'achat.
- Temps de changement : rechargez un jeu complet de bobines avec vos propres opérateurs et chronométrez-le, car il s'agit d'un coût quotidien.
- Documentation et pièces de rechange : obtenez des schémas de câblage, une sauvegarde PLC, une liste de pièces de rechange et une confirmation de la disponibilité des ressorts de tension et des guides en céramique.
Risques d’approvisionnement et exigences du site
La plupart des projets de toronneuses tubulaires dépendent des problèmes de site et d'interface plutôt que des performances de la machine, alors réglez les normes d'alimentation, de fondation et de canette avant de signer.
- Puissance installée : confirmez la charge totale, la tension et la fréquence, et vérifiez si le variateur nécessite un transformateur dédié ou un démarreur progressif.
- Fondation : demandez le modèle de boulons, les valeurs de charge dynamique et les exigences en matière d'isolation contre les vibrations ; une machine 36 1 en vitesse trouvera un plancher faible.
- Espace au sol : prévoir la longueur du tube plus environ 1,5 m à chaque extrémité pour le chargement de la canette et le retrait de la bobine.
- Utilités : air comprimé propre et sec pour les freins pneumatiques et température ambiante stable pour la répétabilité de la tension.
- Norme de canette : insistez sur la compatibilité avec votre flotte de canettes PND ou DIN existante, car les canettes exclusives vous enferment dans un seul fournisseur.
- Pièces de rechange : ressorts de tension, guides en céramique, matrices de fermeture et courroies s'usent en premier, il faut donc convenir des délais de livraison pour ces éléments dans le contrat.
- Sécurité et conformité : les protections interverrouillées, les arrêts d'urgence et le marquage requis sur votre marché doivent être précisés par écrit.
- Pièges de la fiche technique : méfiez-vous d'une vitesse de ligne indiquée sans pas, et de la tension indiquée par machine plutôt que par bobine.
FAQ : Spécifications de la toronneuse tubulaire
Une toronneuse tubulaire est-elle la même chose qu'une toronneuse rigide ?
Les deux termes sont souvent utilisés de manière interchangeable, mais tubulaire fait spécifiquement référence aux machines où les bobines de paiement se trouvent à l'intérieur d'un tube rotatif. Le toronnage rigide constitue la famille la plus large et comprend les machines à cage avec une construction de rotor différente, alors demandez quelle géométrie est proposée.
Quelle plage de pitch dois-je demander ?
Pour la plupart des conducteurs nus en cuivre et en aluminium, une plage de travail de 20 mm à 300 mm couvre presque toutes les constructions, la bande utilisable pour votre produit se situant au milieu. Spécifiez la plage de pas avec la vitesse du rotor correspondante afin que la sortie indiquée soit vérifiable.
De combien de bobines ai-je besoin pour un conducteur à 19 fils ?
Une construction concentrique à 19 fils nécessite une machine 18 1 : dix-huit positions de déroulement rotatives plus une position centrale pour le fil central. Une machine 12 1 ne peut construire qu'un conducteur à 13 fils, le nombre doit donc correspondre à votre plus grande construction prévue.
Un toronneur tubulaire peut-il faire passer des conducteurs en aluminium ?
Oui, à condition que le système de tension soit suffisamment bas et que l'accélération soit douce. L'aluminium est plus tendre et plus sujet au marquage de surface, attendez-vous donc à des profils de rampe plus lents, à une matrice de fermeture plus longue et à une inspection des guides plus fréquente qu'avec le cuivre.
Quelle vitesse de ligne est réaliste ?
La vitesse réaliste dépend entièrement de la hauteur. Au pas serré de 30 mm, un rotor à 900 tr/min produit 27 m/min ; avec un pas long de 200 mm, le même rotor atteint 180 m/min. Traitez n'importe quel chiffre de vitesse unique sans argumentaire comme un numéro marketing plutôt que comme une spécification.
Le travail de spécification écrite est rentable. Mettez le nombre de canettes, la taille de la canette, la plage de pas avec la vitesse du rotor, la plage de fil, la précision de tension et la tolérance de pas correspondantes sur une feuille de comparaison, puis testez ces chiffres par rapport à un échantillon réel avant l'envoi du bon de commande. Si vous souhaitez voir comment ces chiffres se traduisent en machines réelles, l'aperçu de la gamme sur le page principale du catalogue répertorie les modèles de toronnage et leurs tailles de canette côte à côte.