

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Machine à toronner à sauts : principe de fonctionnement, longueur de pose et comment choisir
Accueil / Actualités / Nouvelles de l'industrie / Machine à toronner à sauts : principe de fonctionnement, longueur de pose et comment choisir
NOUVELLES


Machine à toronner à sauts : principe de fonctionnement, longueur de pose et comment choisir
2026-10-10
Un lot de câbles robotiques flexibles revient d'un client car le conducteur se plie au niveau de la courbure serrée derrière le connecteur et les brins à l'extrémité dénudée ont déjà commencé à se séparer. L'isolation a réussi tous les tests électriques. Le chef d’orchestre ne l’a pas fait. Dans de tels cas, la correction commence généralement au stade de l'échouage plutôt qu'à l'extrudeuse.
Une toronneuse à sauts est une machine à toronner les conducteurs qui pose les fils individuels avec une pose interrompue et périodiquement inversée, un motif S-Z, au lieu d'une hélice continue allant dans une direction. Étant donné que la torsion s'inverse à intervalles définis, le fil n'accumule jamais la même torsion stockée qu'une pose concentrique conventionnelle, de sorte que le conducteur fini reste flexible et prévisible lorsqu'il est plié, coupé ou serti.
Ce choix de processus unique modifie trois éléments qu'une usine de câbles mesure réellement : le rayon de courbure minimum, la stabilité de l'extrémité coupée et la résistance du conducteur à la ligne d'extrusion en aval. Ce qui suit couvre le fonctionnement du processus, où il génère son coût, ce qui appartient à une spécification d'achat et les défauts qui apparaissent lorsqu'une machine est mal configurée.
Qu'est-ce qu'une machine à câbler à sauts ?
Une toronneuse à benne est mieux décrite comme une toronneuse avec commande d'inversion synchronisée : le matériel mécanique est proche de l'équipement de toronnage standard, tandis que le modèle de pose lui-même est créé par le timing.
Côté machine, vous trouverez un dérouleur, des arceaux rotatifs ou un châssis rotatif portant les bobines de fil, une plaque de pose ou filière de formage et un cabestan ou enrouleur de tirage. La partie distinctive est la relation de contrôle entre la rotation de l'arc et la vitesse de reprise, car ce rapport définit la longueur du pas. Faites pivoter les arcs plus rapidement à la même vitesse de ligne et le pas se raccourcit ; faites passer la ligne plus rapidement à la même vitesse d'arc et la pose s'allonge.
Dans une pose sautée, le contrôleur fait avancer les arcs sur une longueur définie de conducteur, les inverse sur une longueur comparable, puis répète. Le point où la direction change est le point d'inversion, et son espacement est le paramètre le plus important sur la machine après la longueur de pas elle-même. Les intervalles d'inversion se situent généralement entre un demi-mètre et trois mètres environ, mais la bonne valeur provient toujours de l'exigence de flexion du câble fini, et non d'une constante fixe de la machine.
Un avertissement pratique concernant la terminologie : les fournisseurs utilisent « sauter l'échouage » de manière vague, et certains catalogues l'appliquent à tout processus de pose alternée. Avant de comparer les devis, confirmez trois chiffres par écrit : la longueur de pas dans chaque direction, l'intervalle d'inversion et la vitesse d'étrave atteinte par la machine à la vitesse de ligne de travail. Le aperçu des types de toronneuses de câbles est un compagnon utile si vous avez d'abord besoin d'un vocabulaire plus large.
Comment Skip Stranding se compare-t-il aux autres constructions de conducteurs
Le saut de toronnage est l'une des trois façons courantes de construire un conducteur multibrin, et c'est la bonne réponse uniquement pour un ensemble spécifique d'exigences.
| Attribut | Sauter (S-Z) l'échouage | Véritable échouage concentrique | Échouage groupé |
| Modèle de pose | Alternance de S et Z à intervalles fixes | Direction unique continue, direction de couche inversée par couche | Une seule direction continue, pas de couches définies |
| Longueur de pose typique | Plus long, réglé par direction en fonction du rayon de courbure | Serré et étroitement contrôlé par couche | Court, traité comme non critique |
| Flexibilité | Élevé, avec peu de couple de rappel | Modéré | Haut, mais la rondeur en souffre |
| Comportement de fin de coupe | Les brins tiennent ensemble avec un minimum de torsion | Légère détorsion, nécessite souvent une reliure ou un ruban adhésif | A tendance à s'évaser |
| Rondeur | Bien | Meilleur | Les plus pauvres |
| Potentiel de vitesse de ligne | Élevé, limité par la synchronisation d'inversion | Élevé, limité par la vitesse de l'arc | Le plus haut |
| Utilisation typique | Câble flexible pour robot, chaîne porte-câble, soudage, médical et automobile | Câble d'alimentation, aérien et de commande | Cordons flexibles et petit fil de raccordement |
Où les conducteurs sautés gagnent leur coût
Le saut de toronnage est rentable partout où un conducteur doit survivre à des flexions répétées ou doit être terminé à la main sur le terrain, car le poseur fait le travail que les liants et les rubans feraient autrement.
- Bras de robot et câble de machine articulé, où le conducteur est plié des milliers de fois sur un petit rayon.
- Câble de chaîne porte-câbles (flexible continu) dans les machines-outils et les systèmes de manutention automatisés.
- Câbles de soudage et autres câbles portés à la main qui sont traînés et enroulés quotidiennement.
- Conducteurs de faisceaux pour l'automobile et les énergies nouvelles, y compris les ensembles de barres omnibus en cuivre et en aluminium terminés et pliés lors de l'assemblage.
- Câbles médicaux et d'instrumentation dont une extrémité dénudée doit rester bien rangée sans gaine supplémentaire.
Le saut d’échouage n’est pas universel. Un conducteur de données haute fréquence a besoin d'une pose serrée et stable pour maintenir sa longueur électrique et son impédance, et les conducteurs aériens et de puissance dépendent de l'équilibre mécanique fourni par de véritables couches concentriques. Lorsqu'un client spécifie une impédance caractéristique stable, une pose conventionnelle est généralement la meilleure réponse.
Cinq paramètres qui déterminent si le saut d'échouage fonctionne
Cinq paramètres contrôlent le résultat, et l’ajustement de l’un d’entre eux modifie les autres.
- Posez la longueur dans chaque direction. Trop court, le conducteur se raidit et résiste à la flexion ; trop long et les brins se séparent au niveau de la filière de formage. Partez du rayon de courbure minimum, le câble fini doit survivre et travailler vers l'arrière.
- Tension de remboursement par fil. Une tension inégale est la cause la plus courante de la mise en cage des oiseaux. Chaque bobine doit être alimentée à la même tension, et la tension doit être mesurée plutôt que jugée par la sensation.
- Synchronisation d'inversion. Le point d'inversion doit atterrir à la même longueur de conducteur à chaque cycle. Le glissement du cabestan, les courroies usées et les accélérations agressives poussent tous les points d'inversion hors de position.
- Reprise de la tension et traversée. L'enroulement doit être suffisamment ferme pour maintenir le câblage fermé mais suffisamment léger pour ne pas aplatir le conducteur. Un cheminement mal réglé produit des sections douces et ondulées qui n'apparaissent qu'après l'extrusion.
- Qualité du fil entrant. La tolérance de diamètre, l'état de surface et la lubrification du dessin apparaissent tous dans le résultat échoué. Une pose qui s'exécute proprement sur un lot de câbles peut créer une cage à oiseaux sur le suivant.
Spécification d'une machine de toronnage à sauts : liste de contrôle de l'acheteur
Le moyen le plus rapide de comparer les devis est de réparer d'abord le conducteur et de laisser la machine suivre, car deux machines avec la même vitesse nominale d'arc peuvent fournir une consistance de pose très différente sur le même conducteur.
Associez la plate-forme au conducteur
Les machines à double arceau conviennent à la production à plus haut rendement de conducteurs moyens et gros, où les deux arceaux s'équilibrent et permettent une rotation plus rapide sans vibration. Les toronneuses à paire de torsion arrière conviennent aux constructions qui doivent se dérouler proprement à l'extrémité coupée. Les monobrins en porte-à-faux sont généralement choisis pour les noyaux plus petits, les tirages plus courts et les changements de produits fréquents.
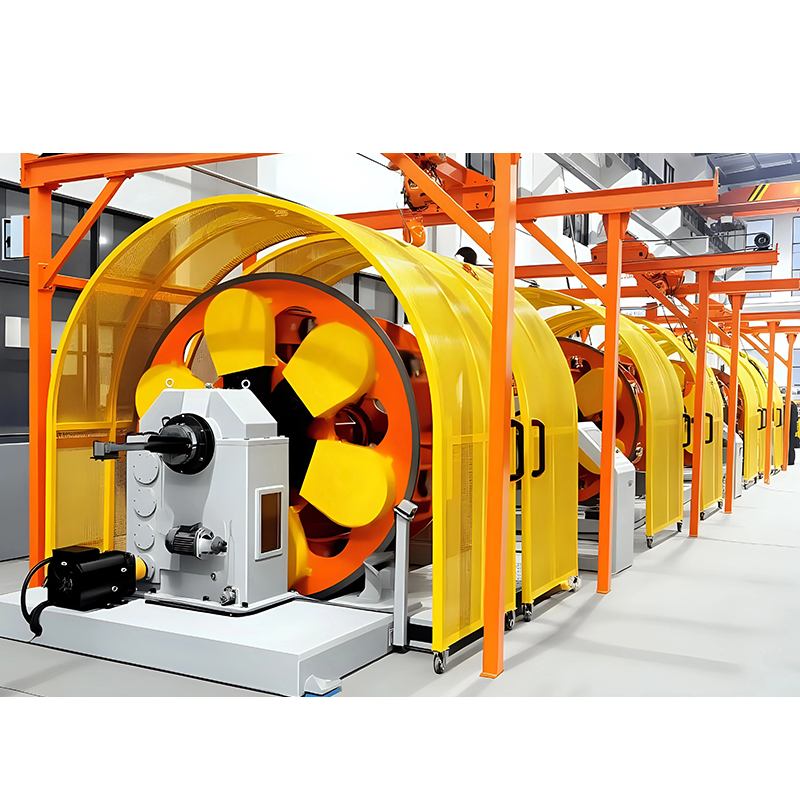
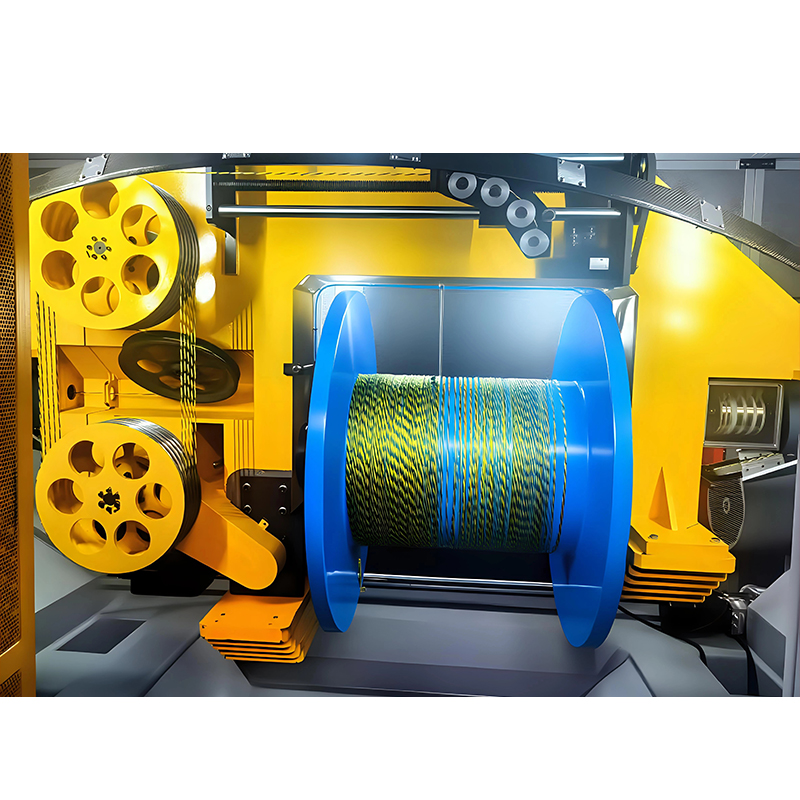 Toronneuse à double arc 1250 pour la production de câbles à haut rendement La conception à double arc cible les conducteurs moyens et grands ; examiner l'équilibre de tension, les spécifications du fournisseur et les applications, des câbles de données aux conducteurs d'alimentation. Voir le produit →
Demandez à chaque fournisseur l'intervalle d'inversion qu'il peut maintenir à la vitesse de ligne cible, ainsi que la tolérance autour de celui-ci. Un intervalle indiqué sans chiffre de tolérance ne constitue pas une spécification.
Écrivez les chiffres dans la demande de prix
Les éléments suivants doivent figurer sur la demande de renseignements et ne doivent pas être convenus verbalement :
- Construction du conducteur : nombre de brins, diamètre du fil unique et utilisation d'un fil nu ou plaqué.
- Longueur de pose dans chaque direction, intervalle d'inversion et écart autorisé.
- Vitesse de ligne cible et pose résultante à cette vitesse, confirmée par écrit par le fournisseur.
- Tailles de canette et nombre de gains, car ceux-ci limitent la durée de fonctionnement de la machine entre les recharges.
- Test d'acceptation : un échantillon de longueur vérifié pour la pose, la rondeur et l'espacement d'inversion avant l'expédition est accepté.
Les machines à torsion arrière méritent un examen séparé chaque fois que le client se plaint du comportement en bout de coupe, car le chemin du fil est conçu de manière à ce que le conducteur libère sa torsion progressivement plutôt que d'un seul coup.
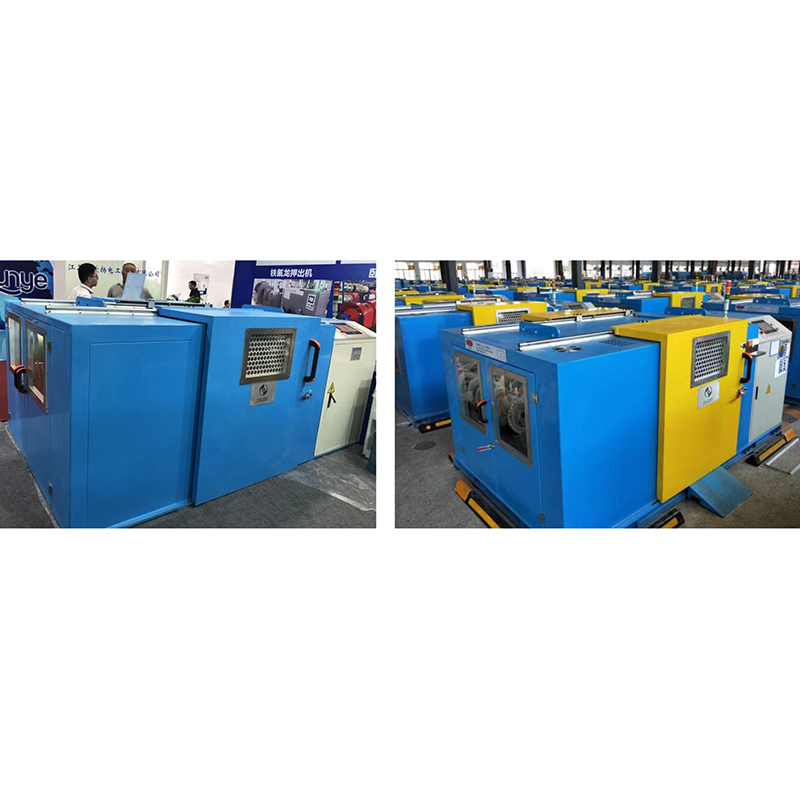
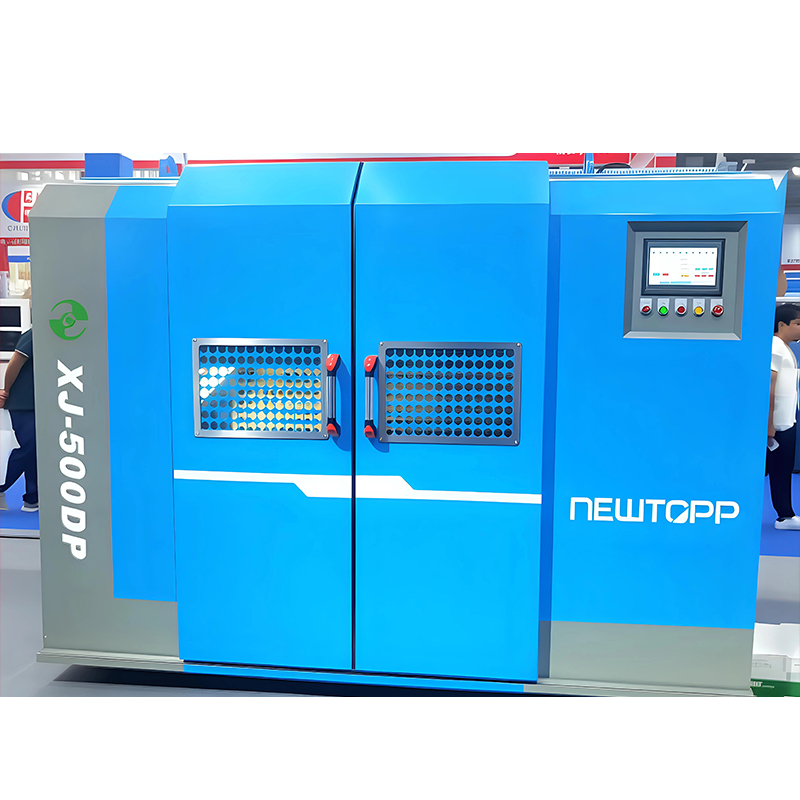 Machine à toronner les paires à torsion arrière horizontale ou verticale Disponible horizontalement ou verticalement ; La torsion arrière avant la torsion de la paire réduit les dommages pour les câbles Cat-5e/6/6A, HDMI 2.1 et de données haute vitesse. Voir le produit →
Pour les petits noyaux et les usines qui changent de produits plusieurs fois par semaine, une plate-forme à un seul brin donne généralement un meilleur rendement qu'une machine à double arc à grande vitesse et sous-chargée.
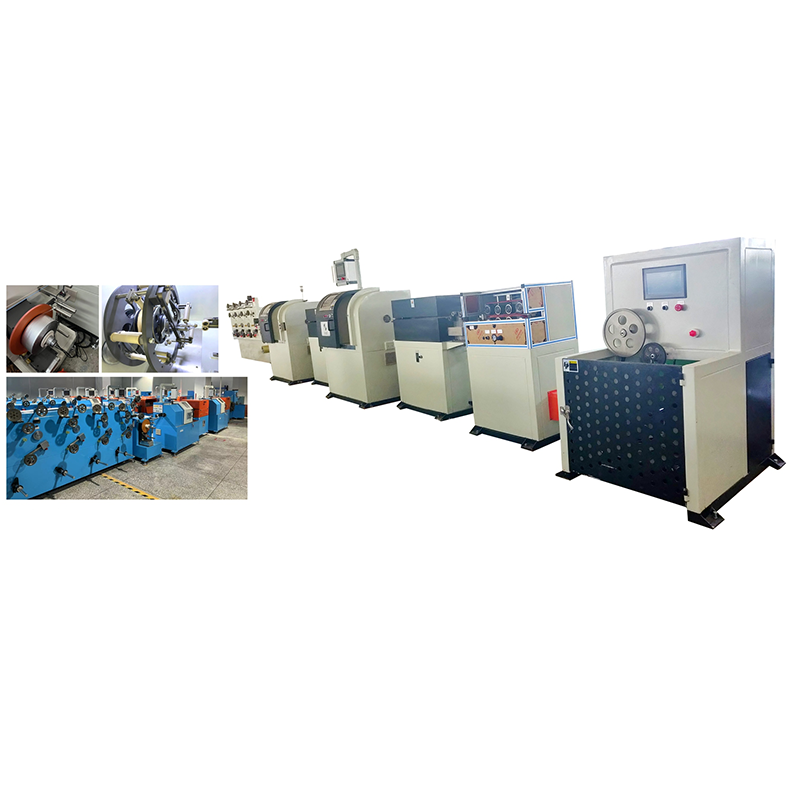
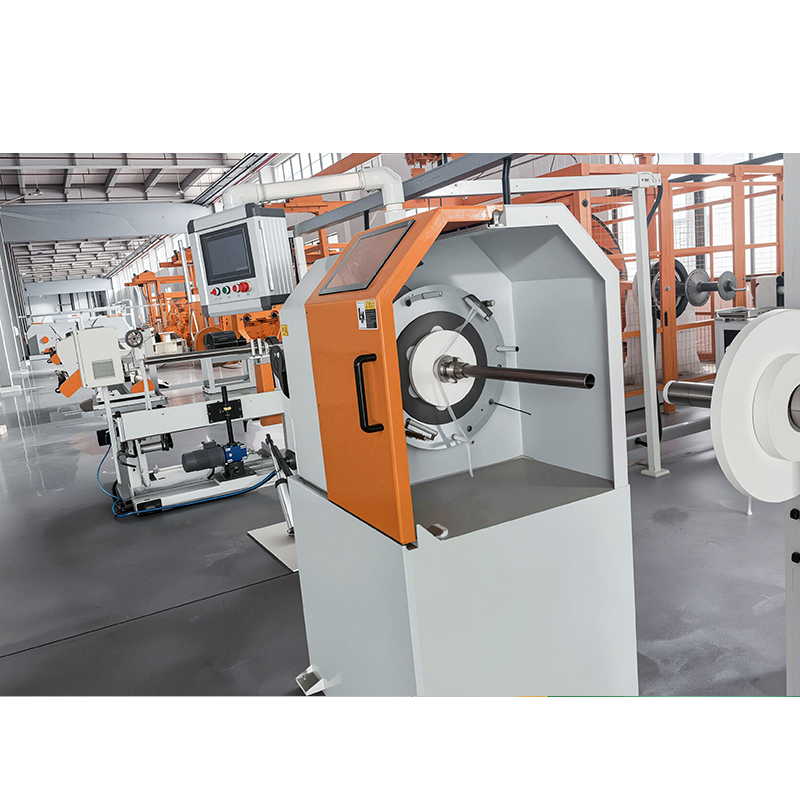
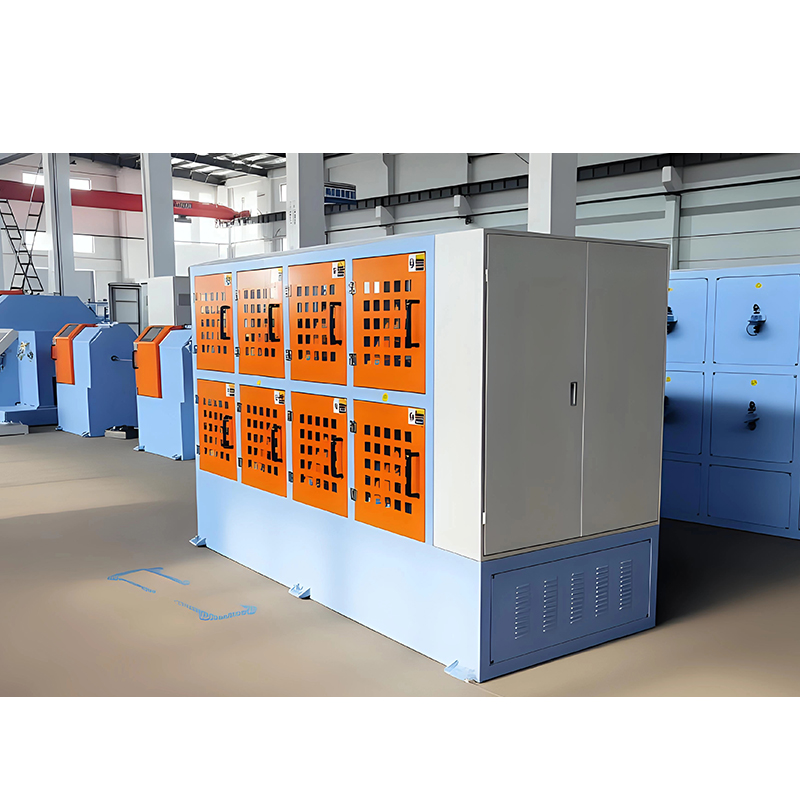 Machine monobrin de type en porte-à-faux pour la production de petits noyaux Adapté aux petits noyaux et aux changements fréquents de produits ; vérifiez la stabilité de la tension, le contrôle du pas du PLC et la configuration de la traversée pour détecter les problèmes d'échouage. Voir le produit →
Défauts typiques et leurs causes réelles
Presque tous les problèmes d'échouage des sauts sont dus à la tension, à la synchronisation ou à l'outillage plutôt qu'à la conception du conducteur lui-même.
| Défaut | Cause probable | Que changer |
| Cage à oiseaux ou évasement de fil à la filière | Tension de rendement inégale ou faible, alésage de matrice surdimensionné | Égalisez la tension, redimensionnez la matrice de formage |
| Conducteur lâche et ondulé | Tension d'enroulement trop faible, synchronisation d'inversion dérivant avec la vitesse de ligne | Augmenter la tension de réception, revérifier la synchronisation |
| Espacement d'inversion inégal | Glissement du cabestan, accélération excessive en marche arrière | Recalibrer le variateur, adoucir la rampe d'accélération |
| Fils cassés | Tension supérieure à la limite du fil, guides céramiques usés | Réduisez la tension, remplacez les guides et inspectez le chemin du fil |
| Conducteur déformé | Diamètres de fil incompatibles, remplissage inégal de la canette | Vérifiez la tolérance du fil entrant, examinez le chargement de la canette |
| Pliage après test de flexion | Poser trop court pour le rayon de courbure requis | Allonger la pose et élargir l'intervalle d'inversion |
Foire aux questions
Quelle est la différence entre l’échouage par sauts et l’échouage groupé ?
Le toronnage par sauts inverse la direction de pose à intervalles définis, tandis que le toronnage en groupe se tord continuellement dans une direction sans couches définies. Le saut de toronnage maintient les extrémités coupées ensemble et maintient le conducteur rond ; les conducteurs groupés sont plus rapides à produire et ont tendance à s'évaser à la coupe.
Quelle longueur de pas un câble de robot à brins multiples doit-il utiliser ?
Il n'existe pas de numéro universel. Travaillez à partir du plus petit rayon de courbure auquel le câble doit survivre, puis définissez le pas le plus long qui maintient toujours le conducteur fermé au niveau de la matrice de formage. Un pas trop court est la cause habituelle des conducteurs de robot raides et pliés.
Un toronneur à double étrave standard peut-il produire une pose en benne ?
Seulement si le système d’entraînement et de contrôle peut inverser les arcs avec précision et répétabilité à la vitesse de production. De nombreuses machines peuvent tourner dans les deux sens, mais beaucoup moins maintiennent un intervalle d'inversion dans une tolérance étroite pendant que l'enrouleur continue de tirer.
Le saut de toronnage convient-il aux conducteurs en aluminium ?
Oui, à condition que les tensions soient réglées pour l'aluminium plutôt que pour le cuivre. Le fil d'aluminium est plus souple et plus sensible à l'usure du guide, c'est pourquoi la tension de gain et les surfaces de contact en céramique doivent être revues avant de régler les réglages de pose.
Comment vérifier la cohérence des inversions sans arrêter la production ?
Prenez un échantillon de longueur, marquez les points d'inversion le long de celle-ci et mesurez l'espacement. Répétez la vérification des échantillons prélevés au début et à la fin d'un quart de travail. La dérive entre les deux échantillons signifie que le variateur perd sa position à mesure que la machine se réchauffe.
La décision dépend de la manière dont le câble est utilisé, et non du modèle de pose le plus moderne. Si votre conducteur est plié à plusieurs reprises, coupé et terminé à la main, ou traîné sur un atelier, indiquez la longueur de pas et l'intervalle d'inversion dans les spécifications d'achat juste à côté du nombre de brins et du diamètre du fil. Construction de machines de précision Jiangsu Newtopp équipement de toronnage, d'extrusion et de rubanage pour exactement ces types de conducteurs, de sorte que les spécifications générales et la machine qui les produit peuvent être mises en correspondance en une seule conversation au lieu de trois.
-
Phone
Address
5
Droit d'auteur © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Tous droits réservés. Wire & Cable Equipment Manufacturer
Usine d'équipement auxiliaire de production de câbles robotisés
