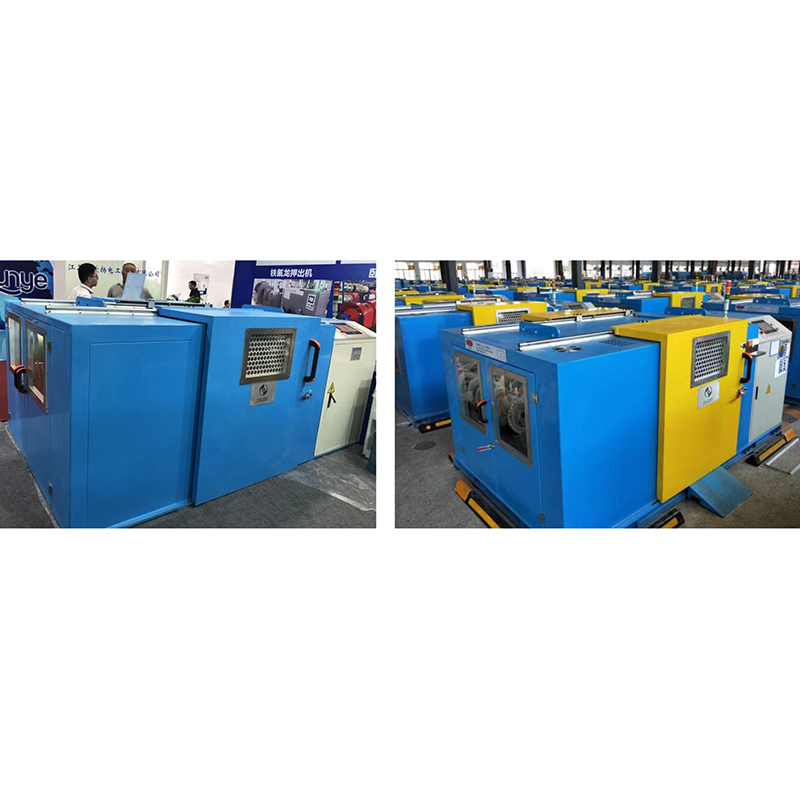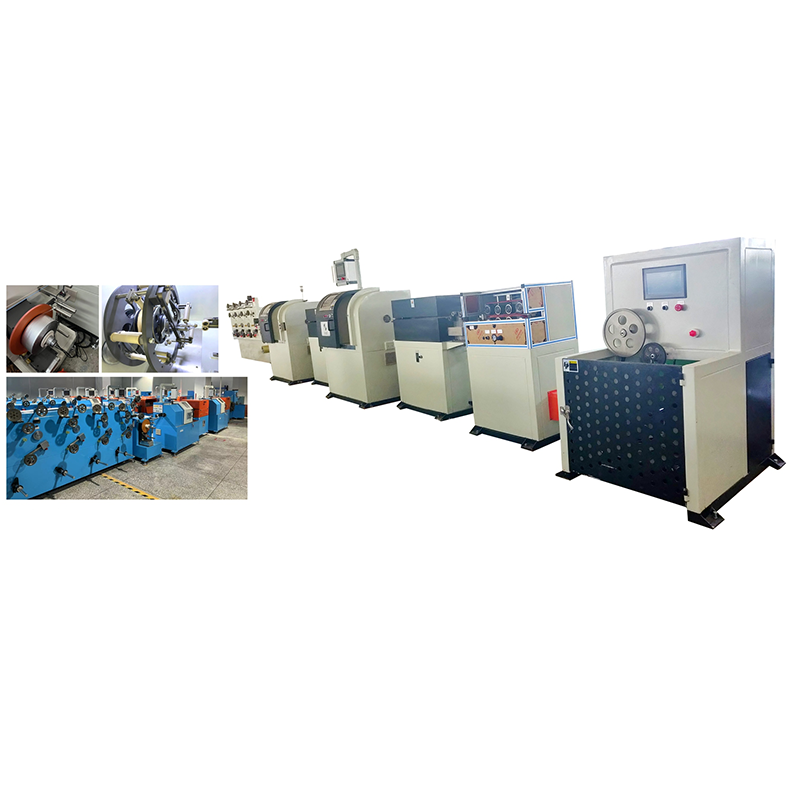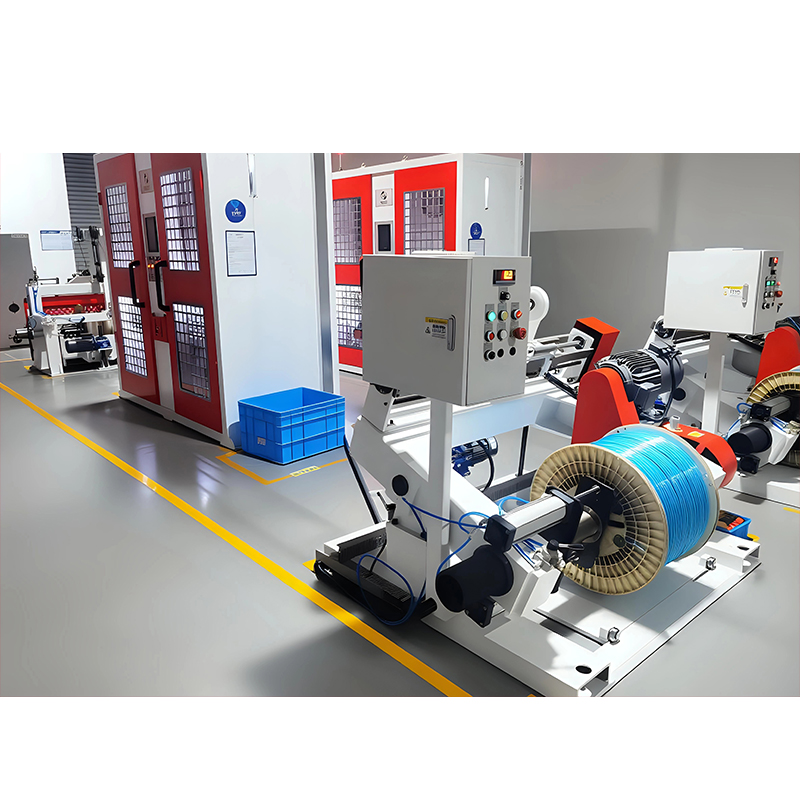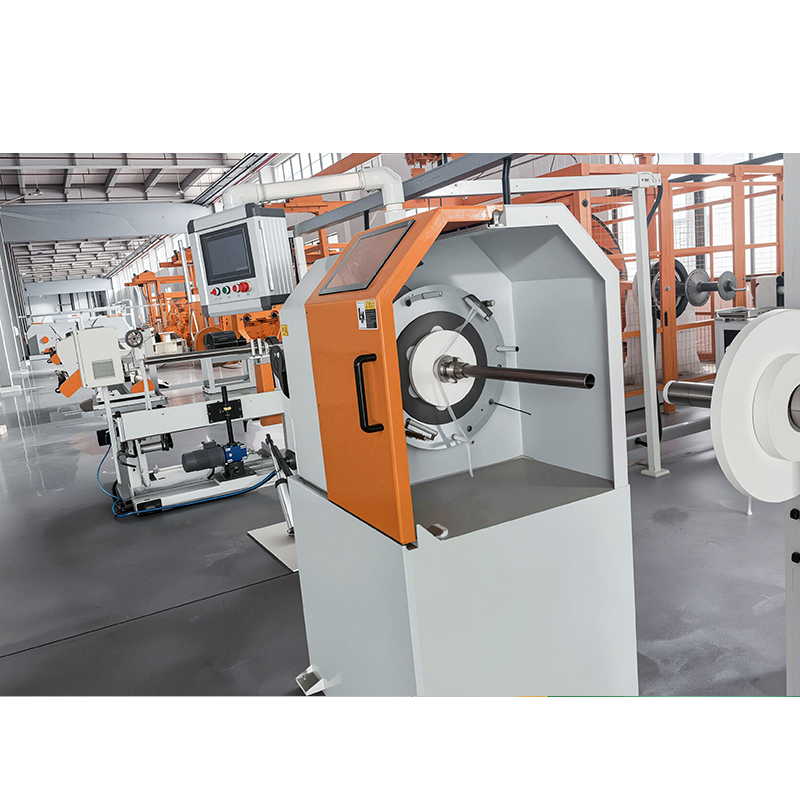




Qu'est-ce qu'une machine de fabrication de câbles en caoutchouc de silicone ?
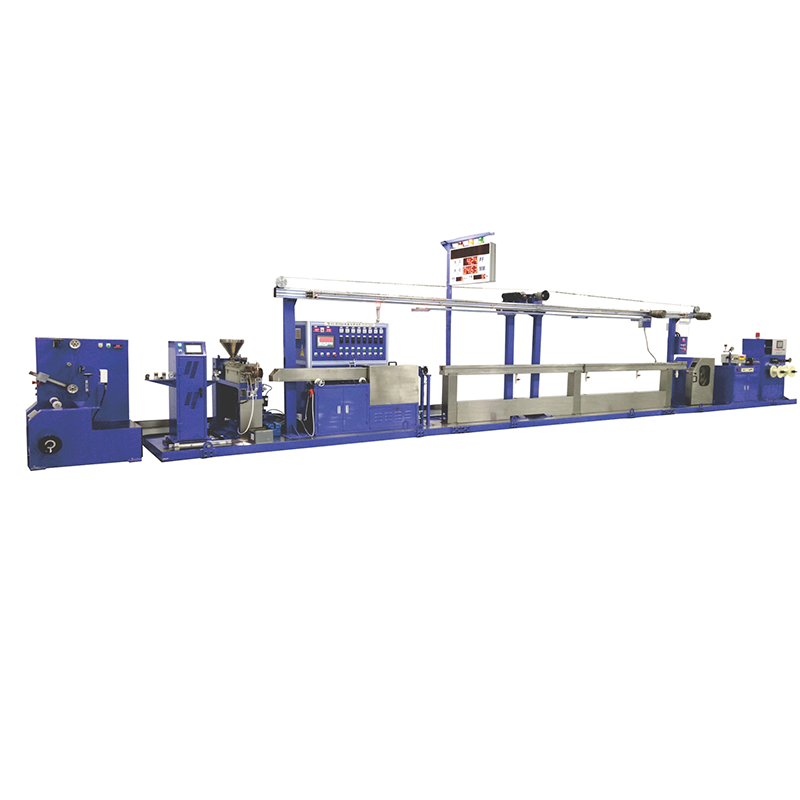
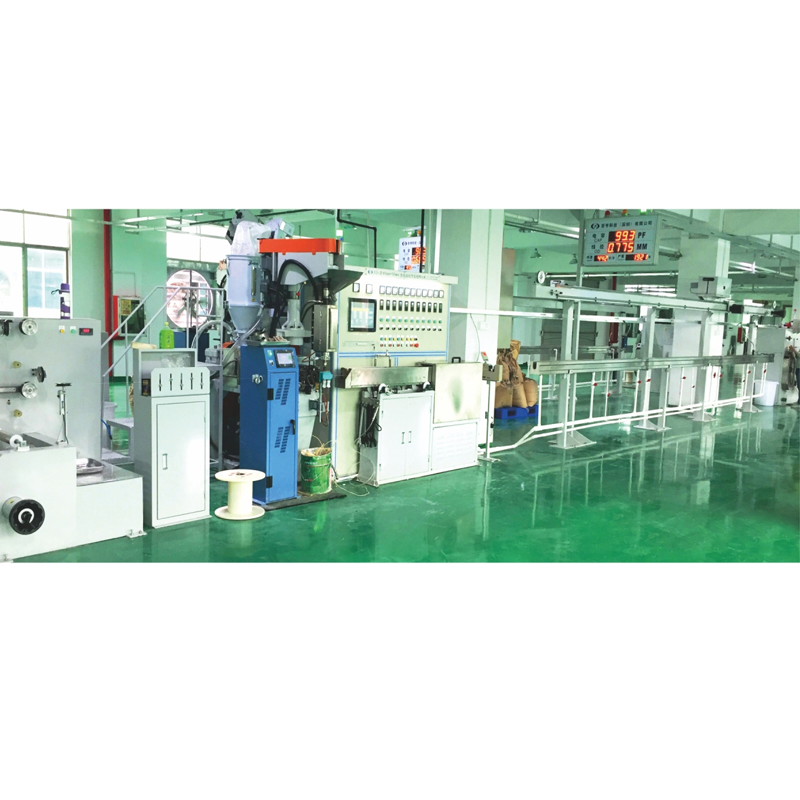
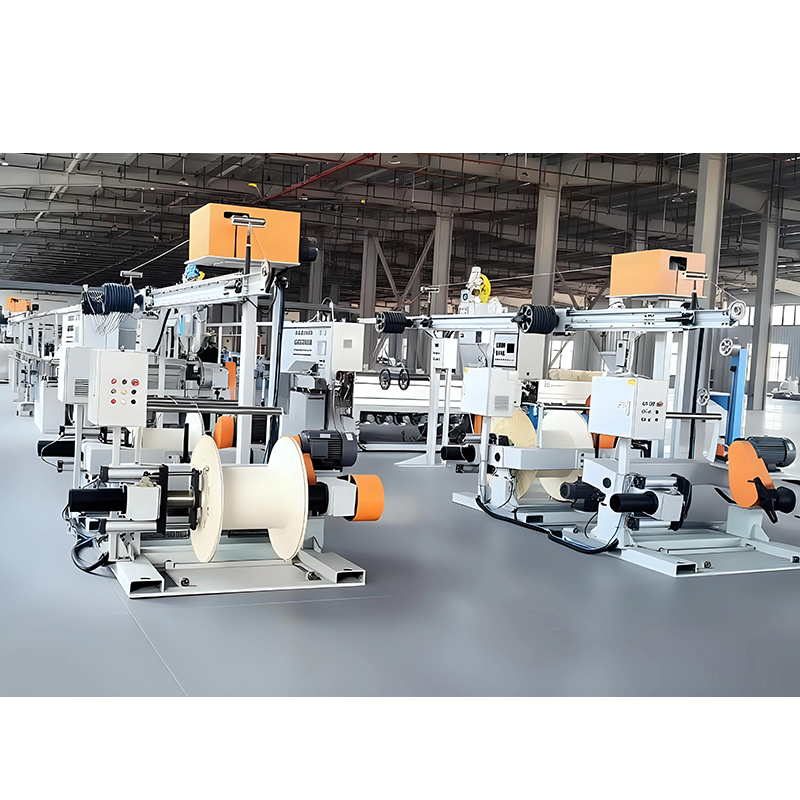
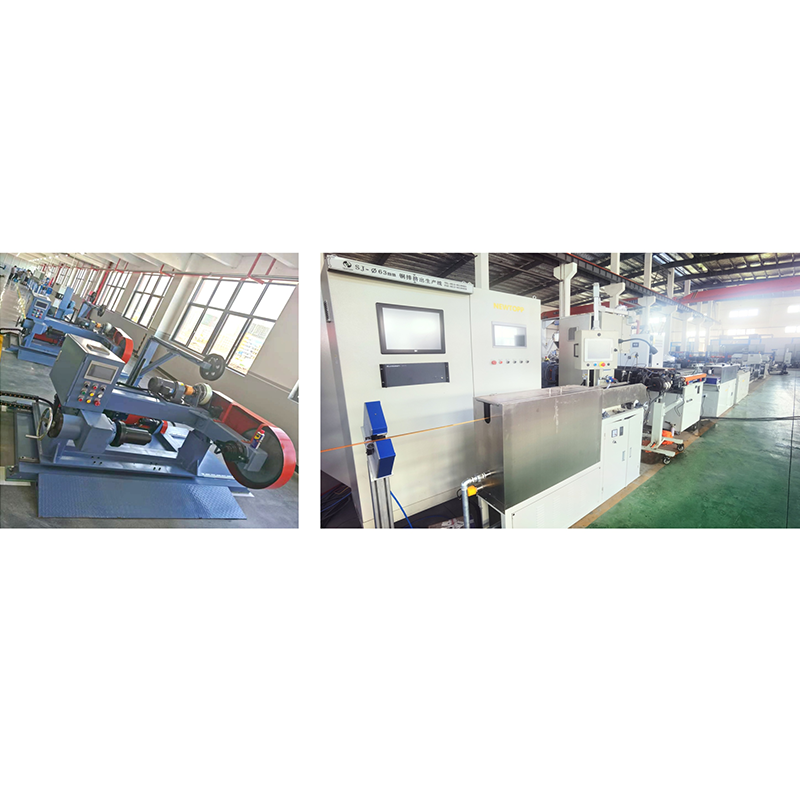
Un caoutchouc de silicone machine de fabrication de câbles est une ligne d'extrusion complète qui applique du caoutchouc de silicone non durci autour d'un conducteur, le vulcanise dans un canal de durcissement à air chaud, puis refroidit et enroule le câble fini. En termes de production, il ne s’agit pas d’une simple presse ou d’un enrouleur ; il s'agit d'un train de machines coordonné dans lequel l'extrudeuse, la section de durcissement, l'auge de refroidissement et le récepteur doivent être adaptés au comportement de durcissement du composé et aux tolérances d'épaisseur de paroi du câble.
Le caoutchouc de silicone est un thermodurcissable, il se transforme donc différemment du PVC ou du polyéthylène. Le composé entre dans une extrudeuse à froid sous forme de caoutchouc non vulcanisé, doit être réticulé après l'extrusion et ne peut pas tolérer la vis à haute friction utilisée pour les thermoplastiques. Une ligne conçue pour une isolation conventionnelle ne produira pas de couches de silicone cohérentes, quelle que soit la vitesse de vis. Pour une explication générale de la façon dont les lignes d'extrusion sont assemblées, consultez notre guide complet des lignes d'extrusion de câbles.
Composants de base d'une ligne d'extrusion de caoutchouc de silicone
Chaque ligne de câbles en caoutchouc de silicone est construite à partir de cinq stations fonctionnelles et leurs spécifications sont étroitement liées. Choisir une extrudeuse à haut rendement sans section de durcissement aussi longue force simplement la ligne à fonctionner plus lentement.
| Composant | Fonction | Note de sélection |
|---|---|---|
| Extrudeuse de caoutchouc à alimentation froide | Plastifie le composé silicone et le délivre à la traverse | Baril à température contrôlée ; Rapport L/D généralement de 12 : 1 à 20 : 1 |
| Matrice de traverse | Guide le conducteur et applique une couche de caoutchouc uniforme | La géométrie de la matrice et l'alignement central contrôlent la concentricité de l'épaisseur de la paroi |
| Canal de vulcanisation à air chaud | Réticule le composé silicone en un élastomère stable | Le profil de longueur et de température doit correspondre à la courbe de durcissement du composé |
| Auge de refroidissement | Réduit la température du câble avant la mise en place | Le refroidissement par eau par étapes évite les chocs thermiques et la porosité |
| Transport et reprise | Tire le câble à tension constante et l'enroule sur des tambours | La stabilité de la vitesse affecte directement le diamètre et l'ovalité |
Comment fonctionne le processus de production de câbles en caoutchouc de silicone
Le processus comporte cinq étapes distinctes et chacune a un effet spécifique sur la qualité de l’isolation.
- Introduisez le composé de silicone dans l'extrudeuse à alimentation froide, où la vis le transporte et le plastifie sans la chaleur de friction élevée utilisée pour les thermoplastiques.
- Extrudez autour du conducteur à travers la traverse, formant une couche concentrique sur le conducteur en cuivre ou toronné.
- Vulcanisez le câble dans un canal d'air chaud où le catalyseur au peroxyde réticule le caoutchouc en un élastomère stable.
- Refroidir progressivement le câble dans une abreuvoir pour verrouiller les dimensions et éviter la porosité.
- Mesurez le diamètre et enroulez le câble fini sur des tambours avec une tension contrôlée.
Le temps de durcissement dépend de l'épaisseur de la paroi ; pour une paroi en silicone typique de 2 mm, le canal de durcissement peut s'étendre sur une ligne à grande vitesse de 12 à 30 mètres. Pour les producteurs qui se concentrent sur les câbles monoconducteurs isolés au silicone (fils de moteur, câbles chauffants et câblage d'appareils), une ligne d'extrusion d'isolants de fils conducteurs dédiée intègre l'extrudeuse, le canal de durcissement, le refroidissement et la tension dans un seul train de machines, ce qui raccourcit la mise en service et simplifie le contrôle du processus.
Caoutchouc de silicone, PVC et PTFE : comparaison des matériaux
Le choix du matériau, plus que la machine, détermine la classe de température et le coût du câble fini.
| Propriété | Caoutchouc de silicone | PVC | PTFE/FEP |
|---|---|---|---|
| Plage de température continue | -60°C à 200°C | -40°C à 105°C | -200°C à 260°C |
| Flexibilité à basse température | Excellent | Faible à modéré | Bien |
| Performance de la flamme | Auto-extinguible avec additifs | Auto-extinguible | Excellent |
| Difficulté de traitement | Nécessite une vulcanisation | Facile | Très difficile |
| Coût matériel relatif | Élevé | Faible | Très élevé |
Le message pratique pour un fabricant de câbles est que le caoutchouc de silicone vaut son investissement là où une température de fonctionnement continue supérieure à 150°C et une flexibilité à froid sont toutes deux requises . Pour le câblage intérieur ordinaire, le PVC est moins cher à traiter. Pour les environnements extrêmes, le PTFE offre un indice plus élevé mais à un coût de matériau et de traitement beaucoup plus élevé. Le choix de la machine suit les spécifications du produit, et non l'inverse.
Comment choisir une machine de fabrication de câbles en caoutchouc de silicone
La sélection commence par les spécifications du câble et la sortie cible, puis passe par la précision du contrôle et la capacité du fournisseur.
Définissez d'abord la spécification du câble
Choisissez la classe de température d'isolation, la taille du conducteur, l'épaisseur de la paroi et la norme applicable avant de comparer les machines. Ces paramètres définissent les exigences du mur durci, qui déterminent la géométrie de la matrice et la longueur minimale du canal de durcissement. Un câble évalué à 180 °C et un autre à 200 °C peuvent utiliser différents composés de silicone avec des courbes de durcissement différentes.
Adaptez la vitesse de la ligne à la capacité de durcissement
La vitesse de ligne est limitée par le temps de durcissement, et pas seulement par le débit de vis. Si la section de durcissement est trop courte, l'opérateur doit ralentir la ligne jusqu'à ce que le composé soit complètement réticulé. Lorsqu'un fournisseur indique une vitesse, demandez à quel diamètre de conducteur, épaisseur de paroi et composé cette vitesse fait référence.
Évaluer le contrôle de l'épaisseur des murs
L'isolation concentrique est l'attribut de qualité le plus visible du câble en silicone. L'alignement des filières, la stabilité de la tension de transport et la mesure du diamètre en boucle fermée y contribuent tous. Vérifiez donc que la ligne inclut un retour de mesure plutôt qu'un réglage manuel. Les détails de l'équipement d'extrusion de câbles de précision clarifient ce qu'il faut rechercher dans l'ensemble de mesure et de contrôle.
Confirmer le support du processus et le service après-vente
Le premier essai de production est celui où apparaît le comportement réel d'une machine. Un fournisseur qui met en service la ligne avec votre complexe, forme vos opérateurs et tient à disposition les pièces de rechange et la documentation du processus éliminera la plupart des risques liés à une nouvelle ligne.
Problèmes courants et comment les éviter
La plupart des défauts des câbles en caoutchouc de silicone peuvent être attribués à quatre causes profondes.
- Porosité : humidité ou sous-produits volatils piégés lors de la vulcanisation ; résolu par le séchage du matériau et un profil de température correct.
- Isolation excentrique : tête de filière mal alignée ou tension de tension instable.
- Sous-durcissement : section de durcissement trop courte ou température de l'air chaud trop basse pour la vitesse de la ligne.
- Déchirure ou rugosité de la surface : mauvaise vitesse de vis, refroidissement insuffisant du canon ou longueur de matrice inadaptée.
Chacun de ces modes de défaillance a un chemin de correction spécifique, et notre guide de dépannage pour les extrudeuses à fil couvre les causes profondes et les solutions de manière systématique et détaillée.
Pourquoi l'expérience du système complet est importante
Lorsque l'extrudeuse, la section de durcissement et le récepteur proviennent de fournisseurs différents, la responsabilité des performances de la ligne est partagée. Un fabricant qui construit l’ensemble du train de machines contrôle les interfaces, ce qui facilite l’obtention d’une cohérence dimensionnelle et d’une stabilité de polymérisation. Jiangsu Newtopp Precision Machinery conçoit et construit des équipements d'extrusion, de toronnage et de rubanage de câbles depuis 2004, avec son propre centre de R&D, une installation d'usinage de précision et trois usines de fabrication sous une seule organisation.
Pour les constructions multicouches, la gaine extérieure en silicone est appliquée lors d'un deuxième passage sur une ligne d'extrusion de gaines de fils et de câbles, dimensionnée pour des diamètres de faisceau plus grands et qui maintient le même profil de température à travers le canal de durcissement. La même organisation fournit également des machines de toronnage et de rubanage, de sorte qu'un programme complet de production de câbles en silicone – toronnage de conducteurs, isolation en silicone et gaine en silicone – peut être planifié et pris en charge à partir d'une source unique.
Foire aux questions
Qu'est-ce qu'une machine de fabrication de câbles en caoutchouc de silicone ?
Il s'agit d'une ligne d'extrusion composée d'une extrudeuse à alimentation froide, d'une filière à traverse, d'un canal de vulcanisation à air chaud, d'une auge de refroidissement et d'un récepteur, construite pour produire des conducteurs isolés en caoutchouc de silicone ou des câbles gainés de silicone.
Y a-t-il une différence entre le caoutchouc de silicone et le caoutchouc de silicone ?
Les deux termes désignent la même famille de matériaux. Le caoutchouc de silicone est la description chimique des élastomères polysiloxanes ; Le caoutchouc de silicone est un raccourci courant de l'industrie utilisé dans les recherches de machines et les noms de produits.
Une ligne d’extrusion de PVC peut-elle traiter du caoutchouc de silicone ?
Généralement non. Le silicone est un thermodurcissable qui doit être vulcanisé après extrusion, la ligne nécessite donc une section de durcissement à l'air chaud ou à la vapeur. La géométrie de la vis d'une extrudeuse de PVC diffère également de la vis en caoutchouc à alimentation froide requise pour le silicone.
Pourquoi une ligne en caoutchouc de silicone a-t-elle besoin d'un long canal de durcissement ?
Car la vulcanisation nécessite de la chaleur et du temps de séjour pour réticuler le polymère. La longueur de durcissement définit la vitesse de ligne maximale pour une épaisseur de paroi donnée ; le raccourcir réduit simplement la production.
Quelle vitesse de sortie une ligne de câble en silicone peut-elle atteindre ?
Les petits fils de construction en silicone typiques sont produits à une vitesse de 20 à 80 m/min en fonction de la taille du conducteur, de l'épaisseur de la paroi et de la longueur de la section de durcissement. Les constructions lourdes fonctionnent plus lentement car la chaleur doit pénétrer dans une paroi en caoutchouc plus épaisse.
Comment choisir entre une isolation en silicone et en PTFE ?
Comparez la température continue, la flexibilité et l'environnement. Le silicone couvre la plupart des besoins en câbles flexibles et à haute température à un coût de matériau inférieur à celui du PTFE, tandis que le PTFE est choisi là où des températures extrêmes au-delà de 200°C sont obligatoires.